


 English
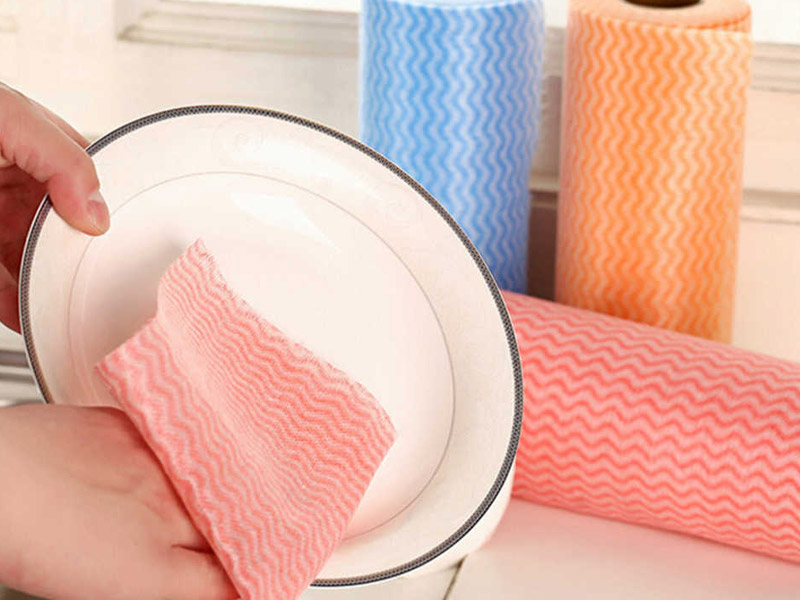
Birkaç sezon öncesine ait bir bebek bezi üst örtüsünü, bu yılın numune çantasından alınan bir örtünün yanına koyun; parmak uçlarınız farkı herhangi bir teknik özellik belgesinden önce fark edecektir. Yeni kumaşın şekillendirilmiş, yastıklı bir yüzeyi vardır; büyük olan düzdür. Hissetmedeki bu küçük değişiklik, 3D nonwoven pazarında, reklamını yapabilecekleri performansı isteyen marka sahipleri, çalıştırılabilirlik isteyen dönüştürücüler ve her ikisini de aynı hatta mümkün kılmak zorunda olan makine üreticileri arasında gerçekleşen uzun bir konuşmanın görünür sonudur.
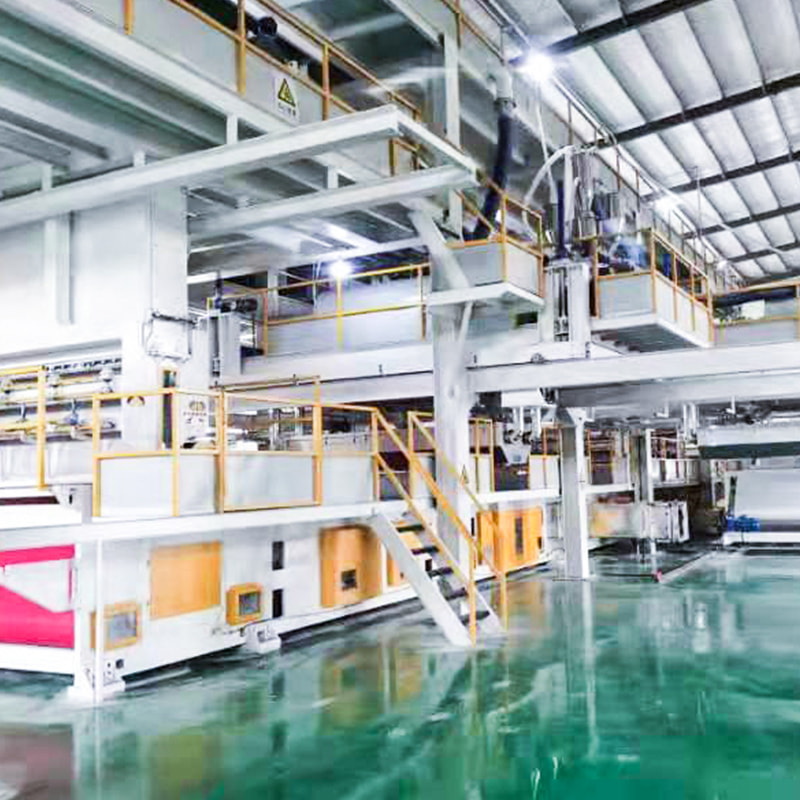
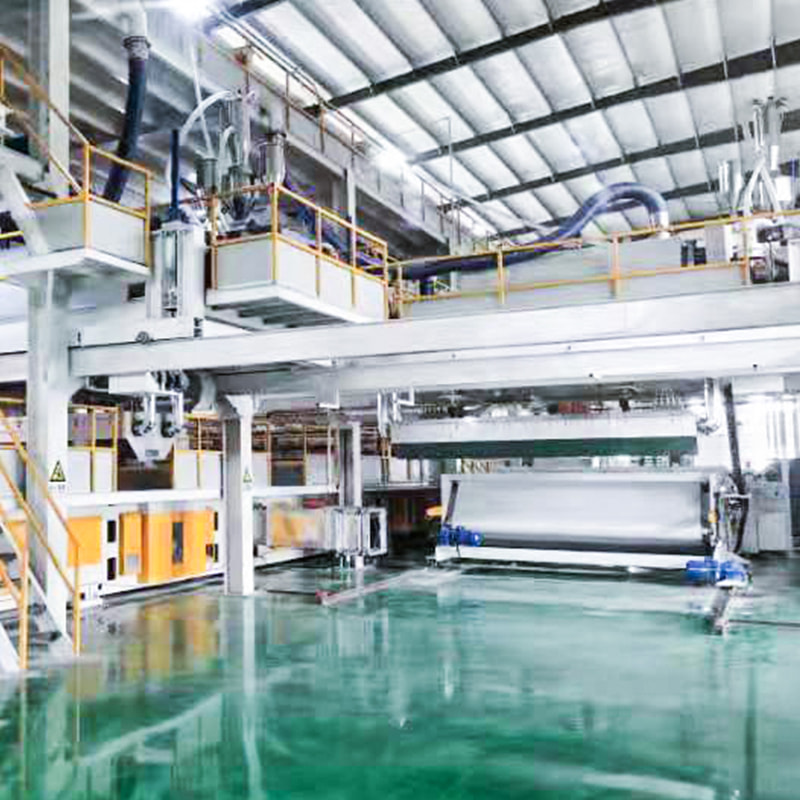
Spunbond ve spunmelt ekipmanları üretiyoruz, dolayısıyla çalışma saatlerimizin çoğunu bu konuşmanın makine tarafında geçiriyoruz. Bu makale, 3D nonwoven pazarının nereye gittiğini, bir üretim hattından gerçekte ne istediğini ve herhangi bir satın alma siparişini imzalamadan önce hangi soruların çözülmesi gerektiğini ortaya koyma girişimimizdir.
"3D Nonwoven" Aslında Neyi Tanımlıyor?
Bu ifade gevşek bir şekilde kullanılıyor ve bu gevşeklik, ekipman tartışmaları sırasında gerçek bir kafa karışıklığına neden oluyor. Uygulamada, aynı etiket altında üç farklı ürün fikri sunulur:
- Yüzey dokulu kumaş. Perdahlama birleştirme sırasında üçüncü boyut, tabakaya kabartılır veya kazınır - çukurlar, çıkıntılar, altıgenler veya yumuşaklık ve daha kuru bir tutum sağlayan ince bir tırtıl.
- Delikli veya şekilli kumaş. Delikler, koniler veya kanallar mekanik olarak veya desenli bir kayışla oluşturulur, böylece sıvı hızla geçerken yükseltilmiş arazi alanları cilt tarafını daha kuru tutar.
- Loft veya çok katmanlı kumaş. Kütle, ağ yapısının kendisinden gelir - kıvrımlı veya iki bileşenli elyaflar, diferansiyel soğutma veya eritilerek şişirilmiş katmanın bir bariyer görevi gördüğü ve eğrilerek bağlanmış katmanların hacim ve güç sağladığı bir eğrilerek eritme yığını.
Bugün satılanların çoğu hala spunbond veya spunmelt hatlarında üretiliyor. Üçüncü boyut, hattın sonuna vidalanan ayrı bir işlemle değil, yapıştırma kalenderinde, şekillendirme bandında veya katman mimarisi aracılığıyla eklenir.
Talebin nereden geldiği
Bir manşet büyüme rakamı vermek yerine, her bir son kullanıcının bir 3D yapı satın alırken ne satın aldığına bakmak daha faydalı olacaktır.
| Segment | 3 boyutlu yapının işlevi | Ortak hat tabanı |
|---|---|---|
| Bebek bezi ve alıştırma pantolonu | Daha hızlı alım, daha kuru üst katman, daha yumuşak dokunuş | Kazınmış kalenderli SS veya SSS spunbond |
| Kadın bakımı ve yetişkin inkontinansı | Maskeleme, konfor, kontrollü emme | SS / SSS, delikli çeşitler |
| Mendil ve mutfak havlusu | Toplu, emici, kumaş benzeri doku | Spunlace veya spunbond, kabartmalı |
| HVAC ve hava filtreleme | Plise desteği, toz tutma kapasitesi | Meltblown artı spunbond destek katmanları |
| Otomotiv ve akustik | Açık, hacimli yapı sayesinde ses emilimi | SMS / SMMS |
| Yatak takımları, yataklar ve mobilyalar | Loft, esneklik, yorgan benzeri yüzey | Yüksek hacimli bağlanma ile spunbond |
| Tıbbi perdeler ve önlükler | Bariyer artı örtü ve yumuşaklık | SMS / SMMS |
| Ambalaj, tarım, jeotekstil | Drenaj yolları, dokusu, gücü | Daha ağır spunbond, bazen iğneyle delinmiş |
Neden Marjınıza Numune Değil de Makine Karar Veriyor?
Herkes, ticari hızın çok altında bir hızla çalışan bir pilot hatta umut verici bir 3 boyutlu örnek üretebilir. Buradaki zorluk, bu yapıyı, bir dönüştürücünün gerçekten çözebileceği bir rulo üzerinde, vardiyadan vardiyaya, dakikada 300 metrede tutmaktır. Bunun olup olmayacağına makine düzeyindeki üç ayrıntı karar verir.
Web oluşumu tavanı belirliyor
Filament ağının kalendere tutarsız kütle dağılımıyla ulaşması durumunda, hiçbir desen gravürü onu kurtaramaz. Söndürme havası homojenliği, filaman denye yayılımı ve şekillendirme bandı ile tel arasındaki seçimin tümü, yükseltilmiş bir modelin yapıştırma sonrasında ne kadar canlı görüneceğini doğrudan etkiler. Işın mimarisi burada da önemlidir; tek ışınlı bir çizgi size bir döner ışının değerinde kontrol sağlarken, çok ışınlı konfigürasyonlar katman katman yapılar için seçenekler açar. Pratik farklılıkları teknik bir notta ele aldık. ışın konfigürasyonları spunmelt çıktısını nasıl şekillendirir? .
Düzleştirmeden yapıştırma
Termal bağlanma, 3D tutkusunun çoğunun kaybolduğu yerdir. Kazınmış bir kalender güzel sütunlar üretebilir, ancak yağ sıcaklığı yüz genişliği boyunca kayarsa veya kıstırma basıncı çok yükseğe ayarlanırsa, yükseltilmiş alanlar çöker ve kumaş mikroskop altında ve elde düz olarak okunur. Kararlı termal akışkan devreleri, tüm çalışma genişliği boyunca eşit basınç ve hedef kumaş ağırlığı için seçilen desen derinliği, bir broşürde sunulan kabartma desenlerinin sayısından çok daha önemlidir.
Gösterişsiz parçalar: sarma, dilme, dönüştürme
Hacimli, dokulu kumaş, sarıcıda düz kumaştan farklı davranır; havayı hapseder, daha yumuşak rulolar oluşturur ve gerginlik kontrolü kaba ise iç içe geçebilir. Yalnızca şekillendirme ve yapıştırma bölümlerini test eden alıcılar bunu sıklıkla üretimin ilk ayında keşfederler. Sarıcı ve dilme makinesinin düşük yoğunluklu, yüksek kalınlıktaki malzemeleri tam hat hızında nasıl işlediğini sorun.
3B Yapıya Giden Dört Yol ve Bunların Dengeleri
Tek bir doğru cevap yoktur; Doğru rota, istediğiniz ele, çalıştırdığınız ağırlığa ve müşterilerinizin halihazırda sahip olduğu alt dönüştürme ekipmanına bağlıdır.
| Rota | 3D nereden geliyor? | En uygunu | Dikkat edin |
|---|---|---|---|
| Kazınmış takvim | Desenli yapıştırma rulosu | Üst çarşaflar, mendiller, hijyen örtüleri | Desenin zamanla aşınması; yüksek kıstırma basıncında çatı kaybı |
| Delikli veya kemer şeklinde | Desenli şekillendirme yüzeyi veya mekanik delik | Toplama katmanları, hızlı emilen üst tabakalar | Kayış ömrü ve temizliği; yüksek hızda delik tanımı |
| Lofted çok katmanlı spunmelt | Katman yığını artı kontrollü bağlanma | Medikal, filtreleme, otomotiv | Daha yüksek sermaye maliyeti; daha karmaşık kalite kontrolü |
| Laminasyon veya ara parça birleştirme | Ayrı şekillendirme adımı, ardından yapıştırma | Yatak, akustik, teknik tekstiller | Ekstra donanım, metrekare başına ekstra maliyet |
İmzalamadan Önce Çözülmesi Gereken Sorular
Sorunsuz bir şekilde yürütülen projelerin genellikle bu soruların kurulumdan sonra değil, erken sorulduğu projeler olduğunu fark etmek için yeterli teknik incelemeyi inceledik:
- Çizginin 3D yapıyı yalnızca hassas noktada değil, hangi kumaş ağırlığı aralığında tutması gerekiyor?
- Hangi desen derinliği ve arazi-delik oranı, müşterinizin halihazırda onaylamış olduğu el hissine uyuyor?
- Sarma, depolama ve dönüştürme sonrasında ne kadar çatı kaybı kabul edilebilir?
- Aynı hattaki dokulu ve düz ürün arasındaki gerçekçi geçiş süresi nedir?
- Hangi kontrol elemanları ve tahrik markaları belirtildi ve yerel yedek parça yolu nedir?
- Operatörlere desen ayarı ve kalender sıcaklığı ayarları konusunda kim ve ne kadar süre eğitim veriyor?
Büyümeye Alan Bırakan Yapılandırma Seçenekleri
Müşterilerimizin çoğu aklında tek bir ürünle geliyor ve üç veya dört adet üretebilen bir hatla ayrılıyor. Bu genellikle doku, ağırlık ve katman yapısının sürekli değiştiği bir pazarda doğru içgüdüdür. Mantıklı bir yapı şuna benzer.
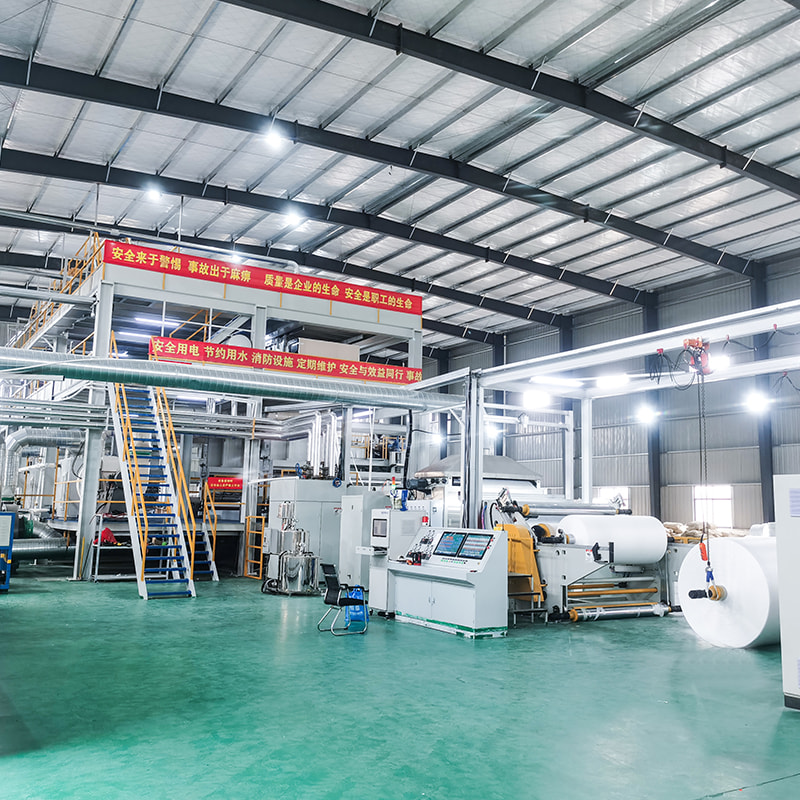
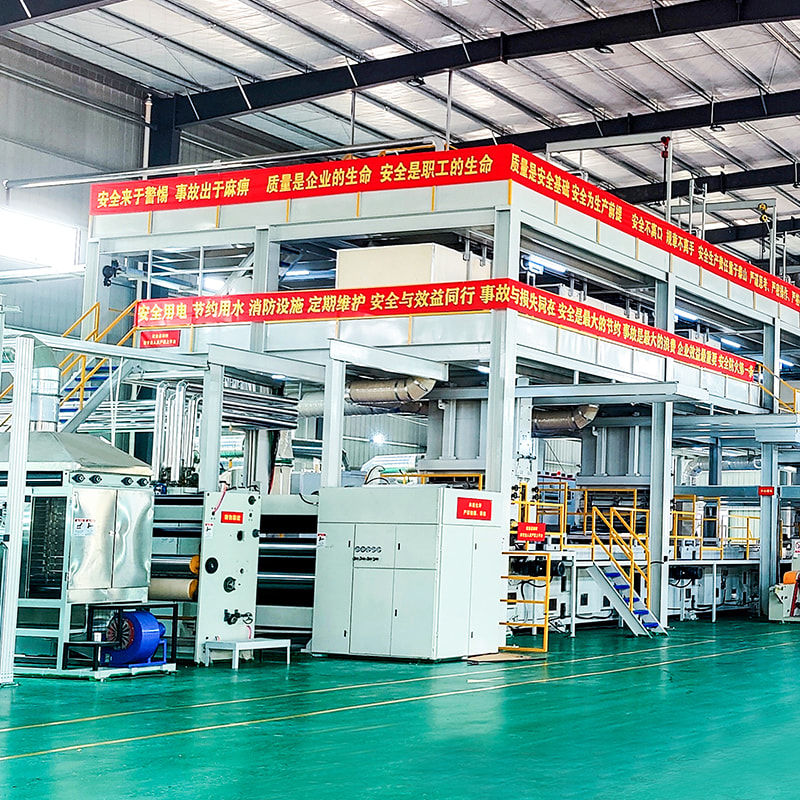
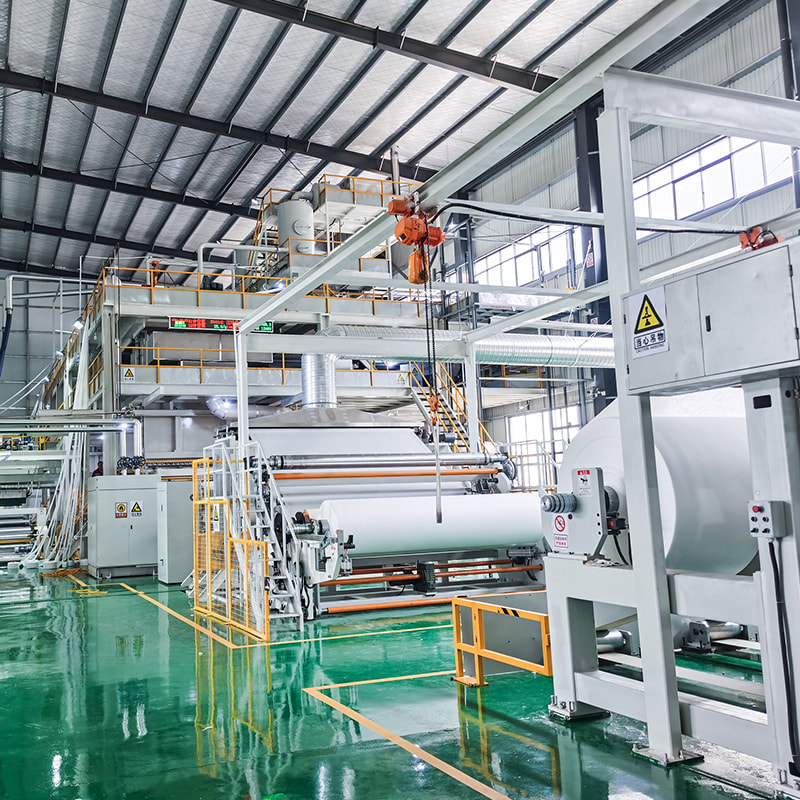
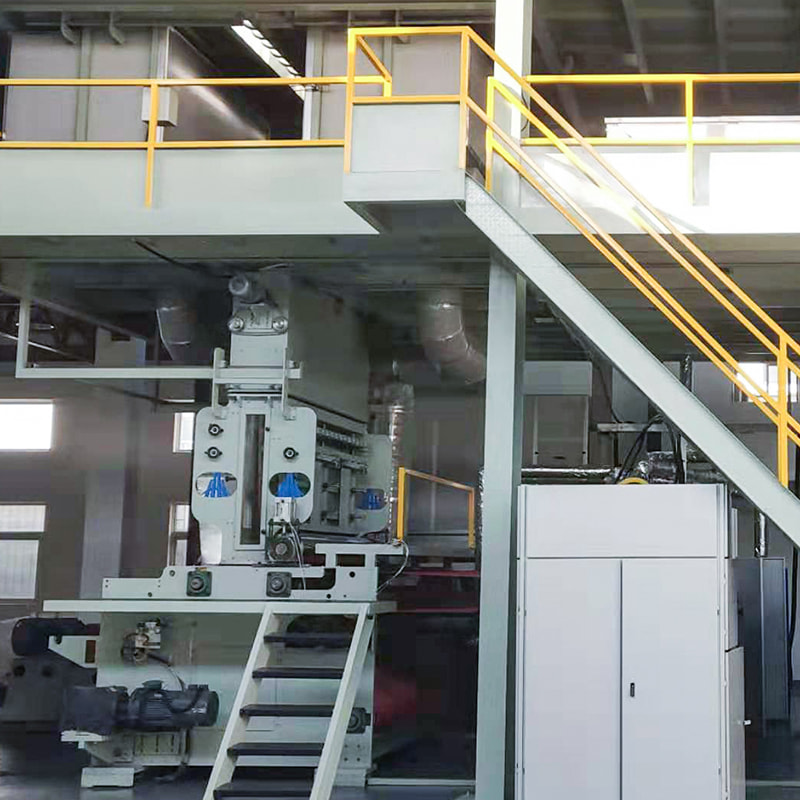 Giriş Seviyesi Desen Birleştirme için Tek Kirişli Spunbond Nonwoven Hattı 1600–3200 mm genişliğe ve desen birleştirmeyi öğrenmek için PLC dokunmatik ekran kontrolüne sahip, dokulu hijyen veya silme kumaşlara başlayan üreticiler için kompakt S serisi. Ürünü Görüntüle →
Tek ışınlı S serisi, dokulu hijyen veya silme kumaşlara giren bir üretici için dürüst bir başlangıç noktasıdır. Kompakttır, devreye alınması hızlıdır ve kullanımı kolaydır; bir ekibin henüz satamayacağı kapasiteye sermaye harcamadan model birleştirmeyi öğrenmesine olanak tanıyan türden bir makinedir. 1600 mm'den itibaren genişlikler bölgesel talebin çoğunu karşılamaktadır.
Hacim ve tutarlılık önem kazanmaya başladığında, çift kirişli SS konfigürasyonu size bir birleştirme bölümünü besleyen iki döner kiriş sağlar, bu da daha yüksek çıktıda katman kontrolünü ve üretim stabilitesini artırır. Yumuşak, düzgün bir 3D yüzeyin satış noktası olduğu üst tabaka çalışmaları için bu genellikle yatırım ve esneklik arasındaki en tatlı noktadır.
Bariyer açısından kritik uygulamalar için (medikal, filtreleme, otomotiv) bir SMMS konfigürasyonu, eritilerek şişirilmiş katmanları eğrilerek bağlanmış ağlar arasına yerleştirirken, yumuşak, yapılandırılmış bir yüzeyi korumak için dış katmanlarda yeterli miktarda hacim tutar. Bu daha büyük bir taahhüttür ancak tek katmanlı bir çizginin ulaşamayacağı ürün kategorilerinin önünü açar.
Her üçünde de spesifikasyon görüşmelerini açık tutuyoruz: ana ve yardımcı ekipmanlar müşterinin özel elyaf karışımına, kumaş ağırlık bandına ve mevcut zemin alanına göre uyarlanabiliyor ve kontrol sistemleri PLC ve dokunmatik ekran çalışması etrafında inşa ediliyor, böylece model değişiklikleri sahada bir mühendis gerektirmiyor.
Mağaza Katından Kapanış Sözü
3D nonwoven pazarı, bir yapı vaat edebilen ve bunu ticari hızda tutarlı bir şekilde teslim edebilen üreticileri ödüllendiriyor. Bu çoğunlukla bir makine sorunudur ve bunu son teknik toplantıdan ziyade ilk teknik toplantıdan kaynaklanan bir sorun olarak ele almaya değer. Kendi ürün planınıza göre desen seçenekleri, takvim sıcaklığı kontrolü veya genişlik ve kiriş seçimleri arasında gezinmek istiyorsanız ekibimiz bu konuyu konuşmaktan memnuniyet duyar; arka planımızı ve konumlarımızı şu adreste bulabilirsiniz: sayfa hakkında ve soruları bir çağrı merkezi aracılığıyla yönlendirmek yerine doğrudan yanıtlıyoruz. Kumaş örnekleri getirin. Konuşmayı çok daha kısa hale getiriyorlar.