


 English
İki rulo 25 gsm polipropilen spunbond kumaş her görsel kontrolü geçebilir ve yine de dönüştürme hattında farklı malzemeler gibi davranabilir. Hijyen ürünleri operasyonuna sorunsuzca geçiş yapılır; diğeri ise müşterinin hava geçirgenlik sınırını aşıyor ve sevkiyat kapıda bekletiliyor. Fark gözle görülmez ancak hava akışı ölçerde hemen görülür.
Sabit basınç farkı altında havanın bir kumaştan geçme hızı olan hava geçirgenliği, nonwoven satın almada en sık belirtilen özelliklerden biridir ve depoda değil üretim hattında karar verilir. Lif inceliği, ağ yapısı ve bağlanma koşulları, değeri rulo paketlenmeden çok önce belirler. Bu kılavuzda ölçümün ne anlama geldiği, hangi test standartlarının geçerli olduğu, sayının neleri hareket ettirdiği ve hat konfigürasyonunun bir tesisin tutarlı bir şekilde tutabileceği geçirgenlik penceresini nasıl belirlediği açıklanmaktadır.
Hava Geçirgenliği Aslında Neyi Ölçer?
Hava geçirgenliği, kumaşın iki yüzüne belirli bir basınç farkı uygulandığında kumaşın bilinen bir alanından havanın akma hızıdır. Uygulamada: bir numuneyi kelepçeleyin, içinden belirli bir basınçta hava çekin ve her saniyede ne kadar havanın geçtiğini kaydedin. Test hızlı ve tahribatsız olduğundan, bir spesifikasyon özelliğinin yanı sıra rutin bir kalite kapısı olarak da hizmet eder.
Sonuçlar cm olarak rapor edilir 3 /cm 2 /s (sayısal olarak cm/s ile aynı), mm/s veya ft 3 /dak/ft 2 , genellikle CFM'ye kısaltılır. İki veri sayfası buluştuğunda dönüşümler önemlidir: 1 cm 3 /cm 2 /s 10 mm/s'ye eşittir ve 1 CFM kabaca 5,08 mm/s'ye karşılık gelir. Basitçe "500" yazan bir spesifikasyon, ünite, test başlığı ve basınç ona takılana kadar anlamsızdır.
İki standart hakimdir. ISO 9237, uluslararası alanda en yaygın kullanılanıdır ve genellikle 20 cm'lik bir aralıkla çalışır. 2 100 Pa basınç düşüşünde test başlığı. Kuzey Amerika'daki varsayılan ASTM D737, genellikle 38 cm'lik bir yüzey boyunca 125 Pa (0,5 inç su sütunu) uygular. 2 kafa. Baş alanı ve basınç farklı olduğundan, iki standart kapsamındaki sonuçlar doğrudan birbirinin yerine kullanılamaz; ISO 9237'ye göre 300 mm/s okuyan bir kumaş, ASTM D737'ye göre 300'ü okumayacaktır. Standardı, kafa bölgesini ve baskıyı belirtmek için herhangi bir veri sayfasına ihtiyaç duymak, bir alıcının atabileceği en ucuz anlaşmazlıktan kaçınma adımıdır.
Nonwoven Web'de Sayıyı Ne Hareket Eder?
Hava, fiberler arasındaki kanallardan geçer; dolayısıyla bu kanalların boyutunu, sayısını veya sürekliliğini değiştiren herhangi bir şey, okumayı da değiştirir. Spunmelt hattında işin çoğunu üç faktör yapar.
Elyaf inceliği
Daha ince lifler aynı kumaş ağırlığına daha fazla yüzey ve daha dolambaçlı yollar sığdırır, böylece hava akışı düşer. Tek haneli mikron aralığındaki liflere sahip eritilerek şişirilmiş bir katmanın, aynı temel ağırlığa sahip eğrilerek bağlanmış bir katmana göre havaya çok daha fazla direnç göstermesinin ve aynı zamanda parçacıkları daha iyi yakalamasının temel nedeni budur. Eriyik üfleme tarafında, polimer eriyik akış indeksi ve kalıp tasarımı, liflerin ne kadar ince çıkacağını belirler; spunbond tarafında, büyük ölçüde çekme hızına göre ayarlanan filament denye, geçirgenliği aynı yönde kaydırır.
Temel ağırlık ve kalınlık
Diğer her şeyi sabit tutun ve temel ağırlık arttıkça geçirgenlik düşer, çünkü havanın geçeceği daha fazla malzeme vardır. İlişki doğrusal değildir; 15 gsm'den 30 gsm'ye geçmek okumayı yarıya indirmez. Yön güvenilirdir, bu nedenle temel ağırlık, okumaların rulolar arasında kayması durumunda kontrol edilen ilk değişkendir.
Yapıştırma ve perdahlama
Termal takvimleme, ağın ne kadar açık kalacağına karar verir. Daha yüksek kıstırma sıcaklığı ve basıncı, bağlanma noktalarını düzleştirir ve ağı sağlamlaştırır, kanalları kapatır ve okumayı aşağı çeker; daha hafif bağlanma, ağı daha hacimli ve daha geçirgen bırakır. Oyulmuş bağ deseni de önemlidir, çünkü daha yoğun bir nokta deseni, eşit ağırlıkta kaba bir desenden daha düşük okunur. İlgili ayarlara daha yakından bakmak için, kalenderleme sıcaklığının, hızının ve basıncının son kumaşı nasıl şekillendirdiğine dair bu izlenecek yol, ödünleşimleri ayrıntılı olarak ortaya koyuyor.
Uygulamaya Göre Hava Geçirgenliği Öncelikleri
Evrensel bir hedef yoktur. Bir mahsul örtüsü ve bir cerrahi örtü terazinin karşıt uçlarında yer alır ve her ikisi de doğrudur. Bir uygulamadan diğerine değişen şey, geçirgenlik değerinin neye göre dengelenmesi gerektiğidir.
| Başvuru | Ortak yapı | Spesifikasyonun dengelemesi gerekenler |
|---|---|---|
| Cerrahi önlük ve perdeler | SMS | Kullanıcı konforuna karşı sıvı ve parçacık bariyeri |
| Yüz maskeleri ve solunum cihazları | Spunbond-meltblown kompozitler | Solunum direncine karşı filtreleme verimliliği |
| Hijyenik üst tabakalar ve arka tabakalar | SS veya SMMS | Muhafazaya karşı yumuşaklık ve nefes alabilirlik |
| Tarım örtüleri ve peyzaj kumaşı | S veya SS | Isı tutmaya karşı gaz değişimi |
| Alışveriş poşetleri ve paketleme | S | Düşük öncelik; okuma esas olarak web açıklığı tutarlılığını izler |
Maske satırı daha yakından bakmayı hak ediyor çünkü geçirgenlik spesifikasyonunun aslında iki taraflı bir sözleşme olduğunu gösteriyor. Agresif bir şekilde filtreleyen ancak havayı zar zor geçiren medya, kullanıcıların onu yüzden uzaklaştırması veya doğru şekilde takmayı bırakması nedeniyle hizmette başarısız oluyor; bu nedenle solunum direnci sınırları, maske standartlarındaki filtreleme verimliliğiyle yan yana yer alıyor. Her iki sayıyı da aralık içinde tutmak, büyük ölçüde elyaf inceliği kontrolü ve meltblown hattında stabil ağ oluşumu meselesidir. Bu katmanı kendi bünyesinde üretmek isteyen tesisler genellikle tek başına veya kompozit konfigürasyonun bir parçası olarak özel bir meltblown hattını değerlendirir:
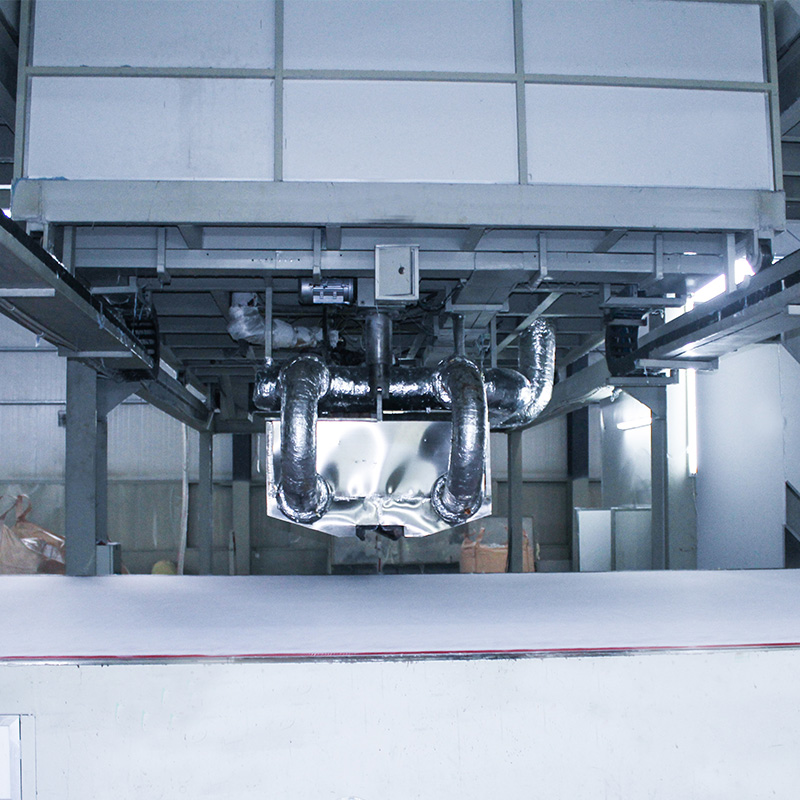 Filtrasyon Ortamı için Eriyik Üflemeli Nonwoven Makinesi Bu eritilerek şişirilmiş hat, 10-70 m/dak'da 18-300 gsm'den ince çaplı polipropilen kumaş üreterek bitkilere maske ortamı için filtreleme verimliliğini ve nefes alma direncini korumak için gereken elyaf inceliğini ve ağ kontrolünü sağlar. Ürünü Görüntüle →
Hava Geçirgenliği Nefes Alabilirlikle Aynı Değildir
"Nefes alabilirlik" iki farklı ölçüm için gevşek bir şekilde kullanılıyor ve bu karışıklık, gerçek satın alma hatalarına neden oluyor. Hava geçirgenliği kumaştaki hava akışını izler. Genellikle MVTR veya WVTR olarak yazılan nem buharı iletim hızı, su buharının içinden ne kadar hızlı hareket ettiğini izler. Bunlar bazı yapılarda birbiriyle ilişkilidir, ancak diğerlerinde değildir: Nefes alabilen bir film, hava akışını neredeyse tamamen bloke ederken buharı kolayca geçirebilir; bu, birçok hijyenik arka tabakanın tam olarak işe yaradığı şeydir. Bir müşteri "nefes alabilen" kumaş istediğinde, bir sonraki verimli soru bunun hava akışını mı, buhar iletimini mi yoksa her ikisini de mi kastettiğidir çünkü test yöntemleri, birimler ve makine uygulamaları farklıdır.
Hat Yapılandırması Geçirgenlik Penceresini Nasıl Ayarlıyor?
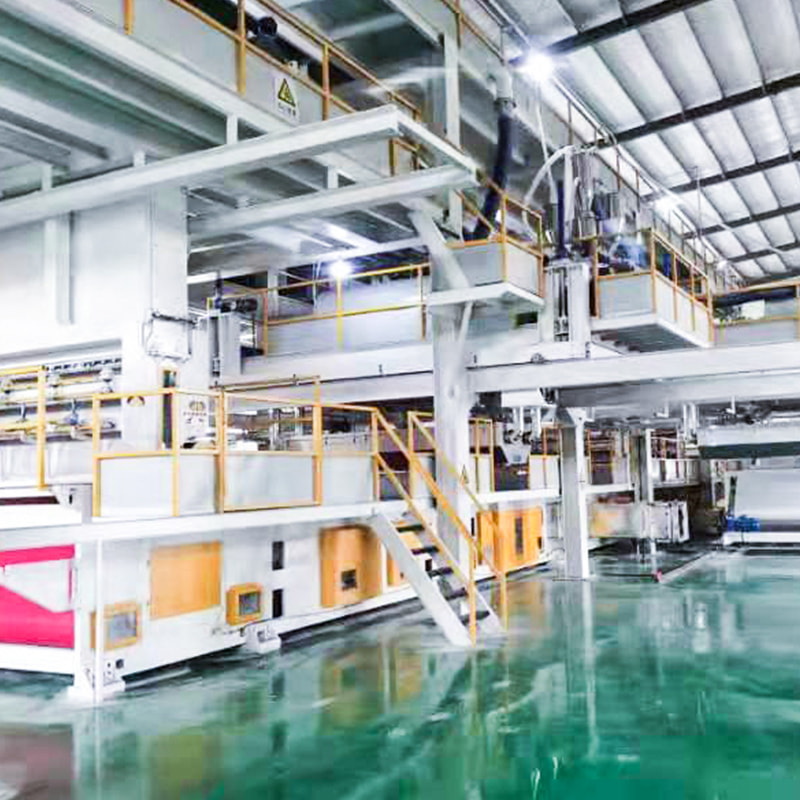
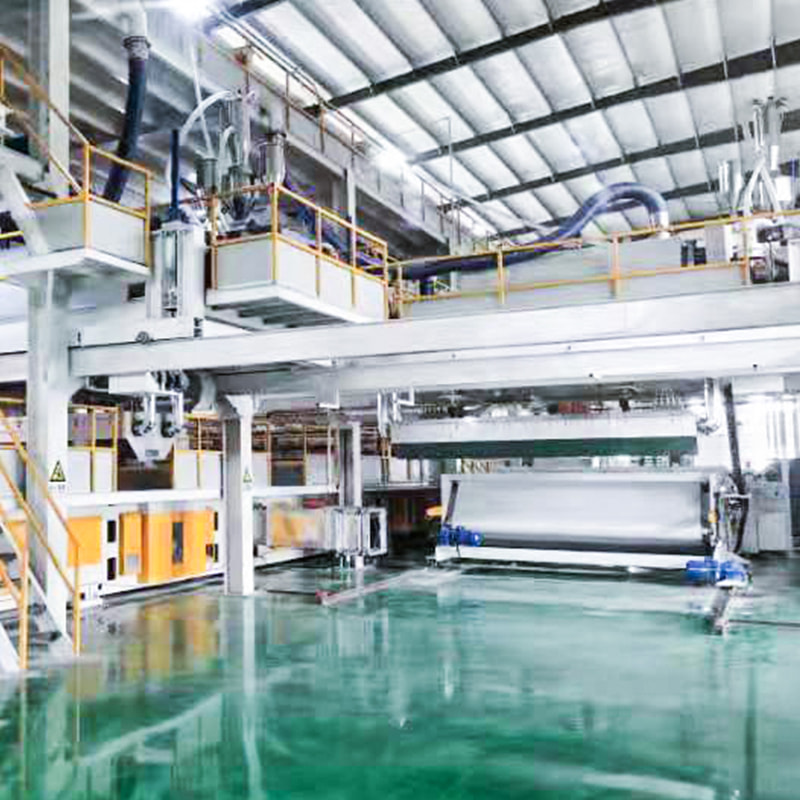
Her spunmelt hattının, belirli bir polimer ve tarifle ulaşabileceği bir geçirgenlik aralığı vardır ve ışın konfigürasyonu, bu aralığın arkasındaki en büyük tek karardır.
Açık yapılar: S ve SS hatları
Tek ışınlı S hattı, spunmelt ailesindeki en açık, en yüksek geçirgenliğe sahip kumaşları üretir. Bu açıklık, alışveriş torbaları, ambalajlar, tarım örtüleri ve mobilya destekleri için bir özelliktir ve modern tek kirişli hatlar, bu pazarların talep ettiği düşük denyelere ve yüksek çıktılara ulaşır. SS hatları, bir miktar açıklığı tekdüzelik ve hijyen için daha hafif, daha düzgün kumaşlar çalıştırma ve alt tabakaları silme yeteneği ile takas eden ikinci bir eğirme kirişi ekler. Bu kumaş sınıfının arkasındaki ekipman, amaca yönelik olarak üretilmiş tek ışınlı bir S hattıdır:
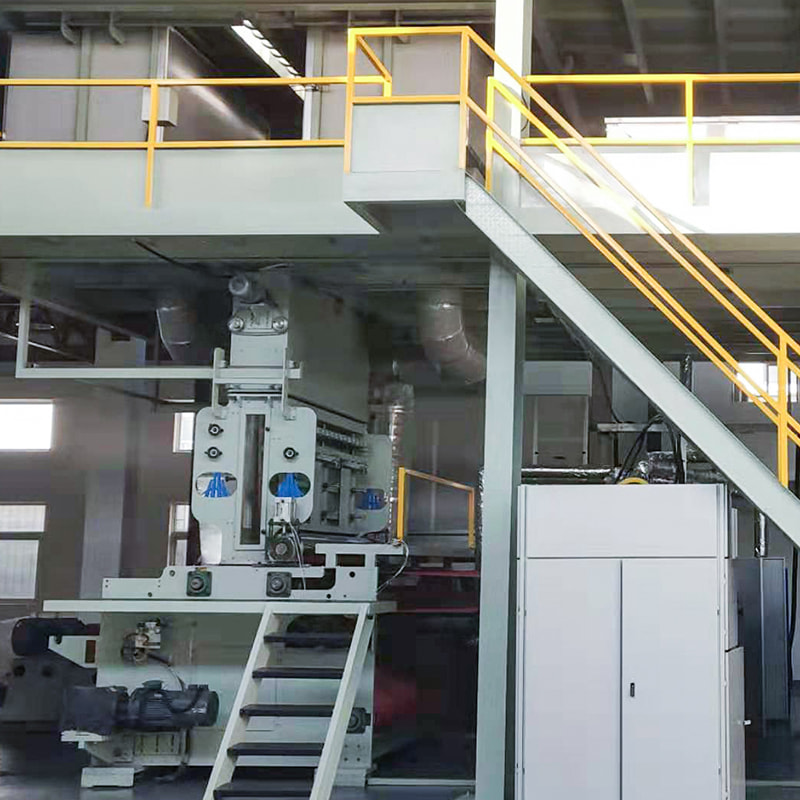 Tek Kirişli S Spunbond Nonwoven Makinesi 10-200 gsm kumaşı 9-150 m/dak hızla çalıştıran tek ışınlı spunbond hattı, bu noktadan hemen önce tartışılan alışveriş çantaları, paketleme ve tarım örtüleri için açık, yüksek geçirgenliğe sahip kumaşları uygun hale getiriyor. Ürünü Görüntüle →
Kontrollü hava akışına sahip bariyer: SMS, SMMS ve SMMMSS
Meltblown kirişlerin eklenmesi, bir veya iki meltblown katmanın spunbond katmanlar arasında yer aldığı SMS ailesini oluşturur. Her eritilerek şişirilmiş katman geçirgenliği azaltır ve bariyer performansını yükseltir; bu da tam olarak ticari tıbbi tekstillerin ve birinci sınıf hijyen ürünlerinin üzerine inşa edildiği şeydir. S, SS, SMS, SMMS ve SMMSS arasından seçim yapmak, hangisinin daha iyi olduğuyla ilgili olmaktan çok, hedef uygulamanın gerçekte hangi geçirgenlik-bariyer dengesinin maliyetini karşıladığıyla ilgilidir. Tıbbi ve birinci sınıf hijyen yüzeyleri için güçlü platform şu şekilde görünür:
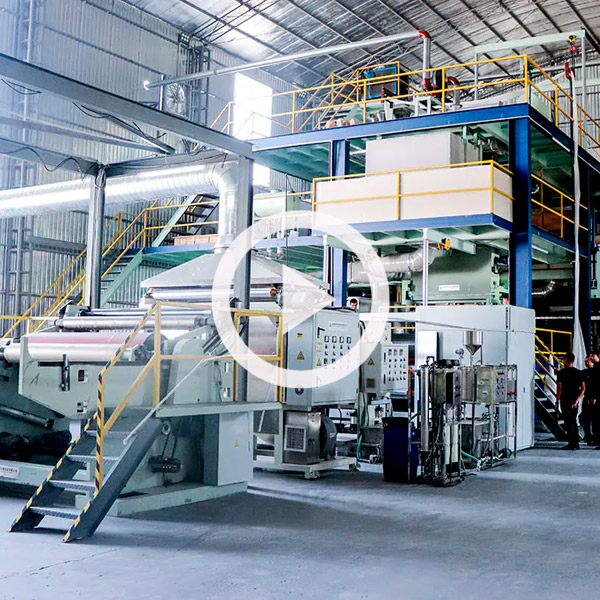 PP SMS Kompozit Nonwoven Makinesi Spunbond ve meltblown kirişleri birleştiren bu SMS platformu, 350 m/dak'ya kadar 9–70 gsm kumaş üreterek tıbbi tekstillerin ve birinci sınıf hijyen yüzeylerinin gerektirdiği geçirgenlik-bariyer dengesini sağlar. Ürünü Görüntüle →
Belirli bir konfigürasyonda, perdahlama kurulumu, eritilerek şişirilmiş yükleme ve polimer seçimi, pencerenin içinde bir tarifin bulunduğu yere ince ayar yapar. Ciddi makine tedarikçilerinin bir satır belirtmeden önce geçirgenlik aralığı da dahil olmak üzere hedef kumaş özelliklerini sormasının nedeni budur: ekipmanın spesifikasyona göre tasarlanması gerekir, tersi değil.
Bir Kumaşı veya Çizgiyi Onaylamadan Önce Beş Kontrol
- Standardı ve koşulları adlandırın. Baş alanı ve basınç belirtilen ISO 9237 veya aynı şartlarla ASTM D737 olarak yazılan özellikleri kabul edin ve çıplak sayıları reddedin.
- Üniteyi düzeltin. Sözleşmede mm/s veya CFM'yi belirtin ve rakamları karşılaştırmadan önce CFM başına yaklaşık 5,08 mm/s olacak şekilde dönüştürün.
- Numuneleri aynı şekilde koşullandırın. Hava akışı okumaları sıcaklık ve neme göre değişir; bu nedenle, yaklaşık 20-21°C ve %65 bağıl neme sahip standart bir tekstil atmosferinde koşullandırma sonrasında test yapın.
- Süreç bağlamını isteyin. Temel ağırlık, filaman denye ve kalender ayarları, sapmanın tartışılmak yerine bir nedene kadar takip edilmesine olanak tanır.
- Kendi dönüştürme hattınızda doğrulayın. Laminasyon, kabartma ve dönüştürme ısısının tamamı web açıklığıyla etkileşim halindedir ve pilot rulo çalıştırmanın maliyeti, reddedilen bir gönderiden çok daha azdır.
Bu kontrollerin hiçbiri çok maliyetli değil ve bir araya geldiklerinde nonwoven tedarikinde en yaygın tartışmayı önlüyorlar: iki tarafın aynı kumaşı farklı numaralarla teklif etmesi. Hedef aralığın kendisi sorun olduğunda, alıcı mevcut tarifin ulaşamayacağı bir geçirgenlik penceresine ihtiyaç duyduğunda, düzeltme genellikle kiriş konfigürasyonunda, eritilerek şişirilmiş yüklemede veya birleştirme tasarımında yukarı yönde yapılır. Çalıştığımız seviye budur: Tek kirişli S'den beş kirişli SMMMS'ye kadar, 1600 ila 4200 mm genişliklerdeki PP spunbond ve meltblown komple hatların üreticisi olarak, üretim hattını hava geçirgenliği de dahil olmak üzere müşterinin sahip olması gereken kumaş özellikleri etrafında inşa ediyoruz. Geçirgenliğe dayalı bir spesifikasyona göre yeni bir hattı tartıyorsanız, yapılandırma seçenekleri hakkında konuşun taahhütte bulunmadan önce mühendislerimizle görüşün.