


 English
Kartlı web, neredeyse her nonwoven konuşmasında ortaya çıkan terimlerden biridir, ancak farklı insanlar için biraz farklı anlamlar ifade eder. Bir makine üreticisi için bu, kesikli elyafların gevşek balyalar olmayı bırakıp sürekli bir tabaka gibi davranmaya başladığı noktadır. Bir ürün geliştiricisi için yumuşaklık, hacim ve karışım esnekliği için bir platformdur. Bu makalede, taranmış bir tülbentin gerçekte nasıl yapıldığını, hangi elyafların en iyi şekilde çalıştığını, tülbentin kullanılabilir bir kumaşa nasıl birleştirildiğini ve aynı zamanda spunbond ve meltblown hatları tarafından da hizmet verilen bir pazarda taranmış tülbent dokunmamış kumaşların nerede yer aldığını açıklayacağız.
Kartlı Web Nedir?
Taranmış bir ağ, mekanik taramayla oluşturulan lifli bir ağdır. Taraklama makinesi kesikli elyafları açar, temizler ve birbirine karıştırır, ardından bunları bir takım değiştirici silindiri üzerinde sürekli bir ağ halinde yoğunlaştırır. İşlem, havalı sermenin yanı sıra dokunmamış ağ oluşturmanın kuru serme ailesine aittir ve bitmiş bir kumaş yerine bir ağ üretir. Lifler bu aşamada esas olarak sürtünme, kıvrım ve mekanik dolaşma yoluyla bir arada tutulur, dolayısıyla ağın yuvarlanmadan, dönüştürülmeden veya bir üründe kullanılmadan önce bağlanması gerekir.
Taraklama kesikli elyaflarla çalıştığından, elde edilen ağ çoğunlukla farklı bir yön karakterine sahiptir. Liflerin çoğu makine yönünde uzanır ve bu da ağa bu yönde iyi bir mukavemet sağlar, ancak karşı tarafta daha düşük mukavemet sağlar. Üreticiler bunu, daha dengeli bir kumaşa ihtiyaç duyulduğunda diğer ağ oluşturma teknolojileriyle çapraz geçiş yaparak, rastgele hale getirerek veya harmanlayarak başarıyorlar.
Balyadan Web'e: Taraklama Sırası
Taraklama uzaktan basit görünse de, stabil bir taraklanmış tülbent, bir dizi hazırlık aşamasına bağlıdır. Ekipman tarafındaki deneyimimize göre, web kalitesi sorunlarının çoğu, tarağın kendisinden ziyade zayıf elyaf hazırlığından kaynaklanıyor olabilir.
- Balya açma ve harmanlama: Lifler balyalardan alınır, tartılır ve tutarlı bir hammadde beslemesi oluşturmak için harmanlanır.
- Açma ve temizleme: Elyaflar ana silindire ulaşmadan önce topaklanmalar, nepsler ve yabancı maddeler azaltılır.
- Ana tarama: Silindir ve işçi-sıyırma silindirleri, elyafları ince bir ağ halinde hizalayarak çözer ve bireyselleştirir.
- Takım değiştiricinin yoğunlaştırılması: Takım değiştirici, tülbenti silindirden çıkarır ve onu sürekli bir tabaka halinde yoğunlaştırır.
- Ağ oluşumu: Ağ, gerekli genişliği, ağırlığı ve lif oryantasyonunu elde etmek için bir çapraz bindirici, dikey birleştirici veya rastgeleleştirici tarafından serilir.
Web'in oluşturulma şekli önemli bir kalite kararıdır. Doğrudan taranmış bir ağ, güçlü makine yönü yönelimini korurken, çapraz bindirilmiş bir ağ, daha iyi çapraz yön özellikleri ve daha dengeli bir el için bir miktar MD gücünden yararlanır.
Taranmış Ağlar için Elyaf Seçimi ve Harmanlama
Hammaddeler söz konusu olduğunda taraklı tülbent üretimi alışılmadık derecede esnektir. Pamuk, viskon, polyester, polipropilen, iki bileşenli elyaflar, PLA ve birçok karışım kardelenebilmektedir. Önemli olan elyaf uzunluğunu, denyeyi, kıvrımı ve bitişi taraklama hattına ve nihai ürüne uydurmaktır.
Taraklama için tipik elyaf uzunlukları kabaca 25 mm ile 60 mm arasındadır ve denyeler yaklaşık 1,5 ila 6 arasındadır. Daha ince lifler genellikle daha yumuşak, daha düzgün bir ağ sağlarken, daha kalın lifler hacim ve esneklik katar. Kıvrım, elyafların bağlanmadan önce kenetlenmesine yardımcı olur ve uygun bir eğirme apre işlemi, statik elektriği ve elyaf kırılmasını azaltır. Bir üretici belirli bir tutum, emicilik veya dayanıklılık profili istediğinde, iki veya üç elyaf tipini karıştırmak genellikle yapıştırma hattını değiştirmekten daha etkilidir.
Taranmış Ağı Kumaşa Dönüştüren Yapıştırma Yöntemleri
Taranmış bir ağ yalnızca bir ara üründür. Bağlama adımı, nihai dokunmamış malzemenin yumuşak, hijyenik bir üst tabaka, sert bir jeotekstil veya dayanıklı bir filtre ortamı gibi davranıp davranmadığına karar verir. Termal, mekanik, kimyasal ve dikiş bağlama ana yollardır ve her biri kumaş üzerinde farklı bir parmak izi bırakır.
| Bağlama Yöntemi | Nasıl Çalışır? | Tipik Lifler | Ortak Son Kullanımlar |
|---|---|---|---|
| Termal yapıştırma | Isı ve basınç veya sıcak hava, eriyen elyaflar veya iki bileşenli bağlayıcı elyaflar. | PP, PET, iki bileşenli | Hijyen üst tabakaları, mendiller, filtreleme |
| İğne delme | Dikenli iğneler ağı mekanik olarak dolaştırır. | PET, PP, doğal elyaflar | Geotekstil, otomotiv, mobilya |
| Spunlace | Yüksek basınçlı su jetleri elyafları ısı olmadan dolaştırır. | Viskon, PET, pamuk karışımları | Mendiller, tıbbi gazlı bezler, yüz maskeleri |
| Kimyasal bağlanma | Lateks veya bağlayıcı uygulanır, ardından kurutulur ve kürlenir. | Viskon, PET, karışımlar | Astarlar, mendiller, filtreleme |
| Dikiş bağlama | Örgü benzeri dikişler ağı birbirine kilitler. | Çeşitli kesikli lifler | Kompozitler, endüstriyel tekstiller |
Bazı ürünler, özellikle tıbbi ve filtreleme uygulamalarında bariyer performansı için taranmış ağı eritilerek şişirilmiş bir katmanla birleştirir. Eğer hedefiniz buysa, bağımsız bir meltblown hattı pratik bir yapı taşı olabilir.
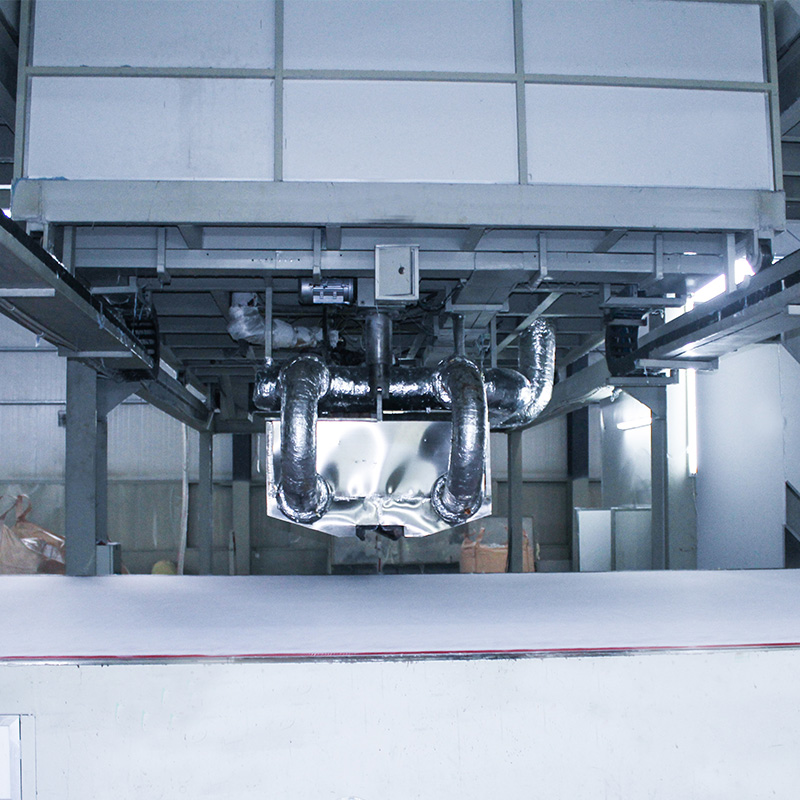 Eriyik üflemeli dokunmamış makine MAKİNE HIZI: 10-70 M/DAKİKA Ürünü Görüntüle →
Kartlı Web ve Spunbond ve Meltblown Karşılaştırması
Taranmış tülbentin spunbond ve meltblown'un yanına yerleştirilmesine yardımcı olur çünkü üç teknoloji proje planlaması sırasında sıklıkla karşılaştırılır. Taranmış bir ağ, mekanik olarak açılan ve hizalanan kesikli elyaflarla başlar. Spunbond, sürekli filamentler halinde ekstrüzyona tabi tutulan ve doğrudan bir ağ içine yerleştirilen polimer granülleriyle başlar. Meltblown da polimerle başlar ancak bariyer ve filtreleme görevleri için çok daha ince lifler üretir.
Taranmış ağlar genellikle yumuşaklık, hacim, karışım esnekliği ve doğal veya geri dönüştürülmüş kesikli elyaf kullanma yeteneği nedeniyle kazanır. Spunbond, üretim hızı, filaman gücü ve daha düzgün, sürekli bir yapı açısından kazanır. Karar nadiren bir teknolojinin daha iyi olmasıyla ilgili olur; ürün spesifikasyonu ve hattın ekonomisi ile ilgilidir. Güvenilir bir spunbond temele ihtiyaç duyan üreticiler için tek kirişli S serimiz PP spunbond nonwovenlar için ortak bir başlangıç noktasıdır.
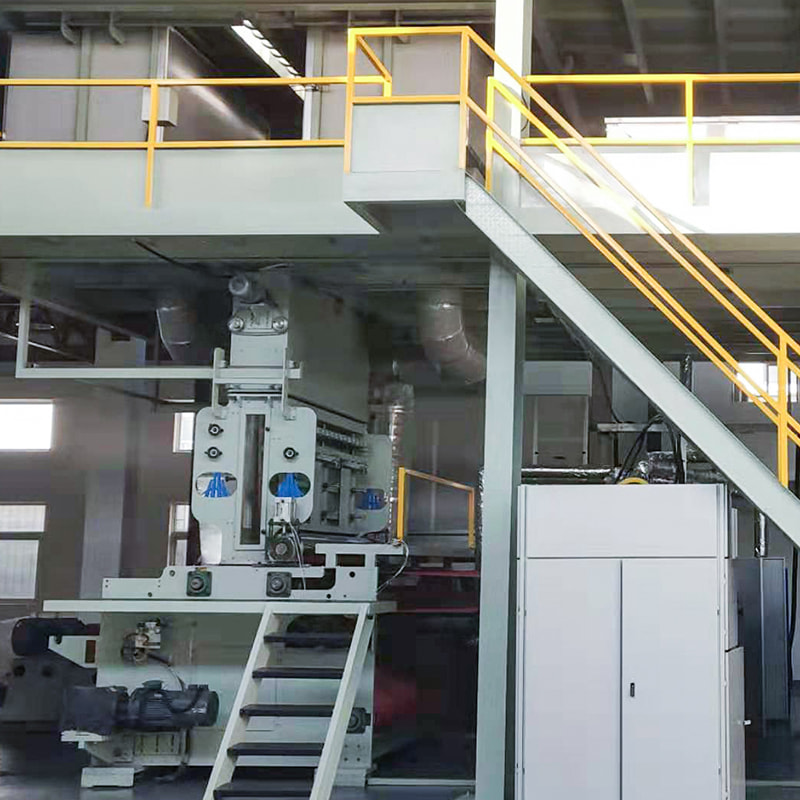 S dokunmamış kumaş yapma makinesi Tedarik Yeteneği: 4 SET / ay Ürünü Görüntüle →
Taraklı Ağların Kullanıldığı Yerler
Taranmış web nonwovenlar geniş bir yelpazede günlük ve endüstriyel ürünlerde karşımıza çıkıyor. Aynı temel ağ, elyaf karışımı, ağ ağırlığı ve bağlama yöntemi değiştirilerek çok yumuşak, tek kullanımlık bir ürüne veya ağır hizmet tipi, dayanıklı bir kumaşa dönüştürülebilir.
- Hijyen ürünleri: üst tabakalar, toplama katmanları ve emici iç kısım sargıları.
- Mendil ve kişisel bakım: kuru mendil, ıslak mendil, yüz maskeleri ve mutfak havluları.
- Tıbbi tekstiller: gazlı bez, yara bakımı, örtüler ve koruyucu bileşenler.
- Filtrasyon: hava filtreleri, sıvı filtreleri ve HVAC ortamı.
- Jeotekstiller ve tarım: peyzaj dokusu, ürün örtüleri ve toprak stabilizasyonu.
- Otomotiv ve mobilya: dolgu, yalıtım, halı kaplama ve iç kaplama.
- Ambalaj ve perakende: yeniden kullanılabilir alışveriş çantaları ve koruyucu ambalajlar.
Dokunmamış kumaşların endüstrilerde nasıl uygulandığına dair daha geniş bir bakış açısı istiyorsanız, endüstri haberleri bölümümüzde pratik bir genel bakış sunuyoruz.
Kalite Kontrol ve Yaygın Tuzaklar
Taranmış ağ kalitesi tutarlılığa göre değerlendirilir: ağ ağırlığı, lif oryantasyonu, her iki yönde çekme mukavemeti, kalınlık ve hava geçirgenliği. Üretimde en yaygın sorunlar, neps oluşumu, tülbentte bulanıklık veya çizgiler, aşırı statik ve eşit olmayan çapraz yön ağırlığıdır.
Bu sorunların çoğu, disiplinli elyaf hazırlığı, istikrarlı tarak ayarları ve iyi nem yönetimi ile kontrol edilebilir. Silindir hızının, işçi-sıyırma makinesi ayarlarının, takım değiştirme hızının ve tülbent gerginliğinin düzenli olarak kontrol edilmesi, hattın sabit kalmasına yardımcı olur. Bir ürün belirli bir MD/CD mukavemet oranı gerektirdiğinde, ağ döşeme yöntemi ve yapıştırma koşulları ayrı değişkenler olarak ele alınmak yerine birlikte ayarlanmalıdır.
Doğru Üretim Hattını Seçmek
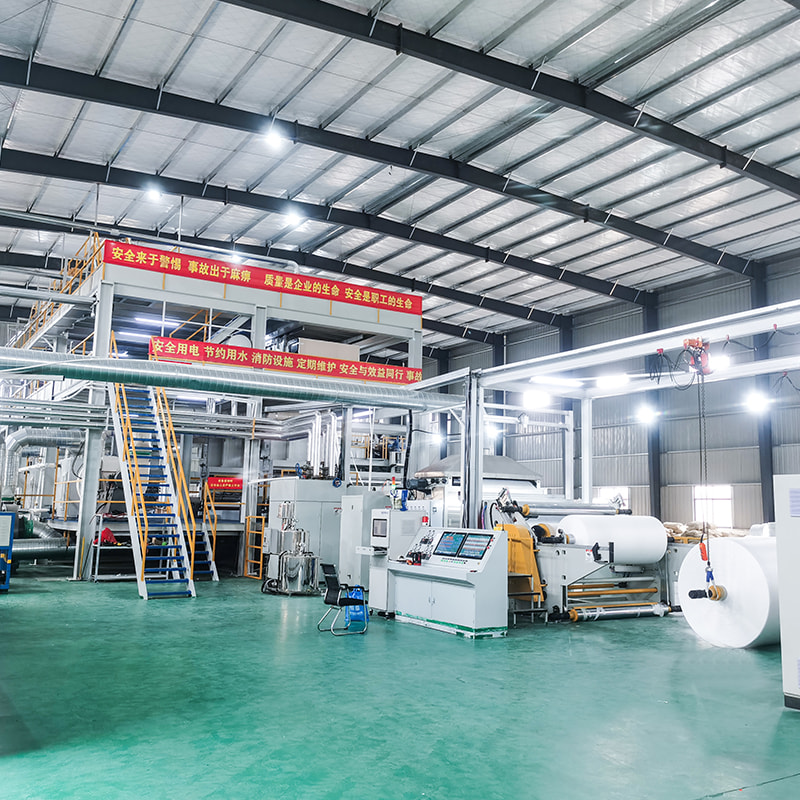
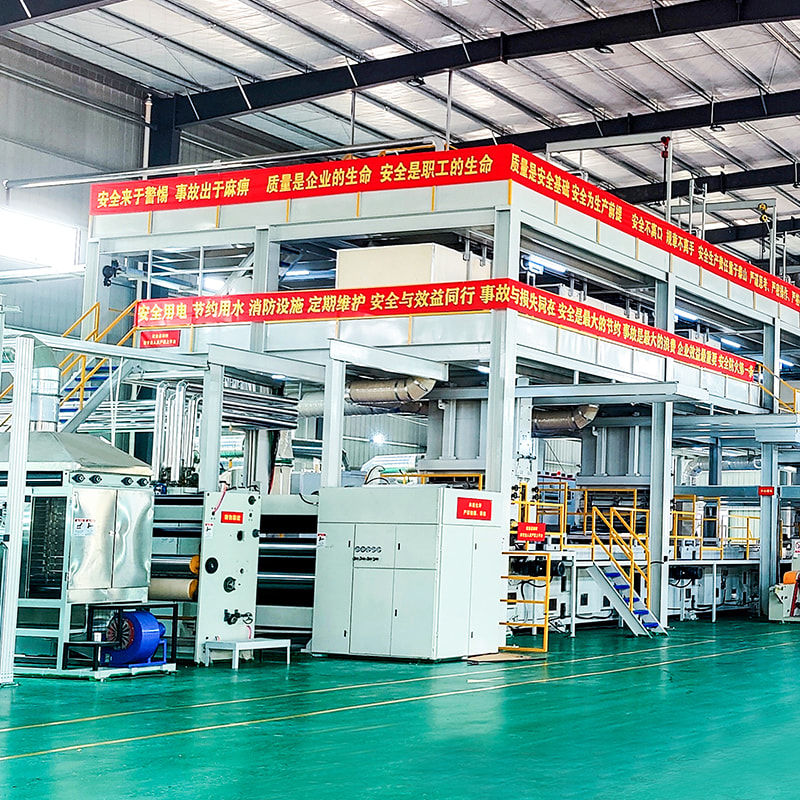
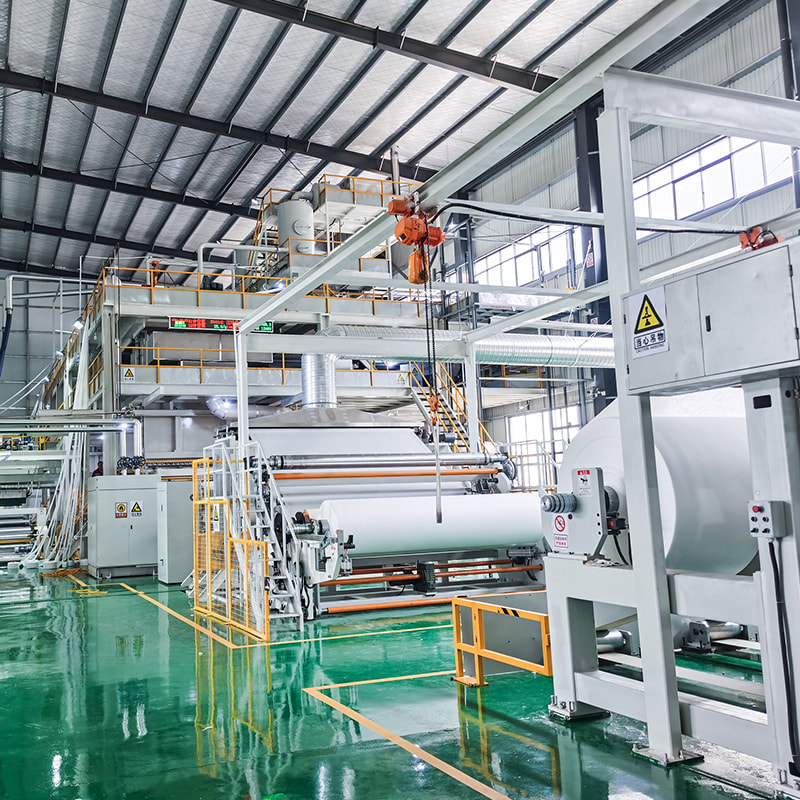
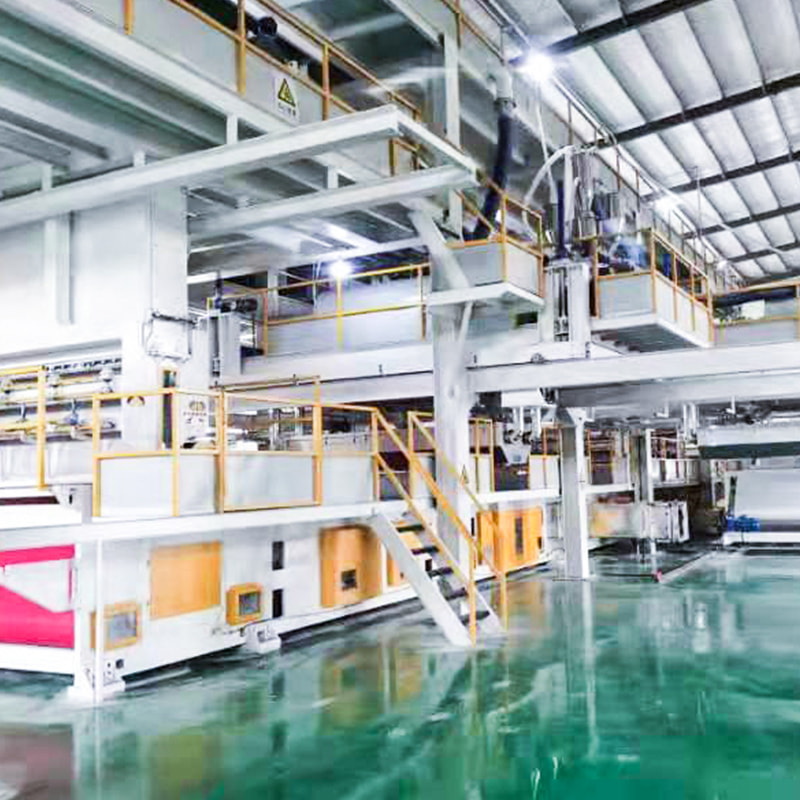
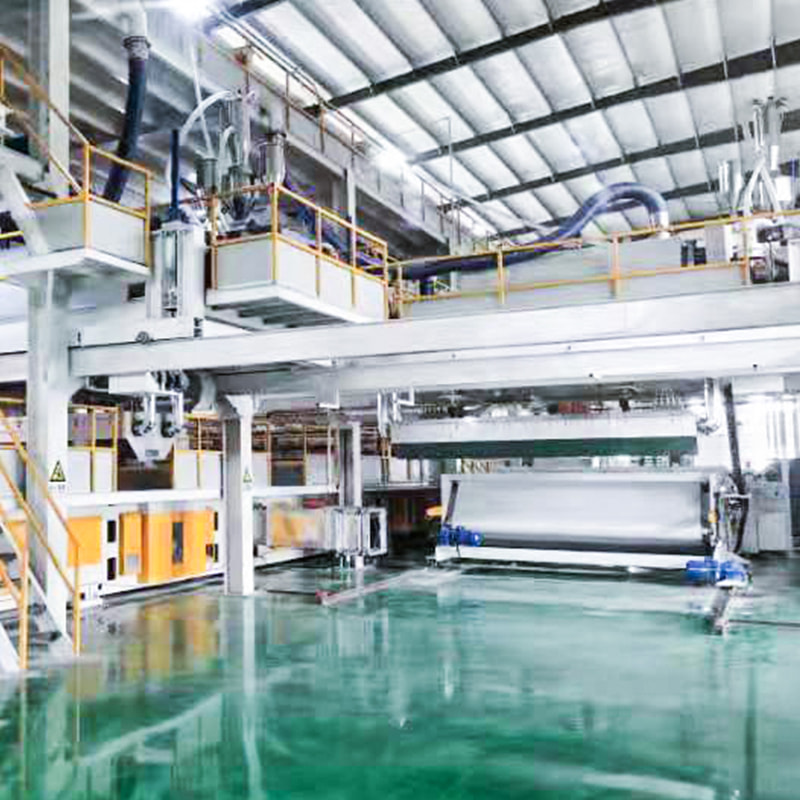
İster taraklı bir web hattı, ister spunmelt hattı planlıyor olun, doğru seçim ürünle başlar. Hedef kumaş ağırlığını, genişliğini, elyaf karışımını, birleştirme yöntemini ve gerekli çıktıyı tanımlayın. Daha sonra ne kadar otomasyona ve süreç kontrolüne ihtiyacınız olduğunu düşünün. Kendi ekipman yelpazemiz, 1600 mm'den 4200 mm'ye kadar çalışma genişliklerine sahip tek ışınlı S, çift ışınlı SS, üç ışınlı SSS, SMS, SMMS ve SMMMSS konfigürasyonlarını kapsar.
Bariyer katmanına ihtiyaç duyan ürünler için, bir SMS kompozit hattı, spunbond mukavemetini eritilerek şişirilmiş filtreleme ile tek bir sürekli işlemde birleştirebilir. Bu genellikle dönüştürme sırasında bariyer performansı eklemeye çalışmaktan daha iyi bir seçimdir.
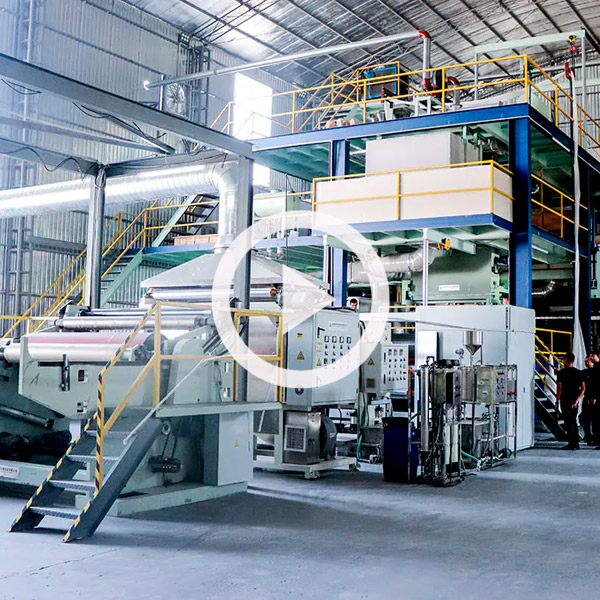 pp SMS makinesi Tedarik Yeteneği: 4 SET / ay Ürünü Görüntüle →
Fabrikalar ve yatırımcılarla nasıl çalıştığımız hakkında daha fazla bilgi edinmek isterseniz, hakkında sayfamızdan geçmişimiz hakkında daha fazla bilgi edinebilirsiniz.
Taranmış web teknolojisi, nonwoven araç setinin değerli bir parçası olmaya devam ediyor. Birçok hijyen, medikal, mendil ve endüstriyel ürüne uygun karışım esnekliği, yumuşaklık ve maliyet yapısı sunar. Taraklama sırasını ve birleştirme seçeneklerini anlamak, bundan yıllar sonra bile ticari açıdan anlamlı olacak bir hat belirlemeye yönelik ilk adımdır. Tartılmış web, spunbond veya kompozit bir yaklaşımı tartıyorsanız, ekibimiz pratik değiş tokuşlar hakkında konuşmaktan her zaman mutluluk duyacaktır.