


 English
Nonwoven makineleri çoğu insanın asla düşünmediği bir tedarik zincirinin en başında yer alır. Cerrahi önlüğe, ıslak mendile, alışveriş çantasına, mutfak havlusuna ya da tarımsal yapağıya dönüşen rulo aynı şekilde başlar: Polimer granülleri içeri girer, filamentler çıkar, bir ağ oluşturulur, ağ birleştirilir ve bitmiş kumaş bir göbek üzerine sarılır.
Bu hatları geçimimizi sağlamak için inşa ediyoruz. Yıllar geçtikçe ekipmanlarımız Çin, Hindistan, Pakistan, Türkiye, Rusya ve Avustralya'daki müşterilere gitti ve tüm bunlar boyunca bir model sabit kaldı: Sipariş vermeden önce en net soruları soran alıcılar, en çok kazandıran makinelere sahip oluyor. Bu kılavuz, bu soruları tek bir yerde, sade bir dille toplama girişimimizdir.
"Nonwoven Makineler" Terimi Aslında Neyi Kapsıyor
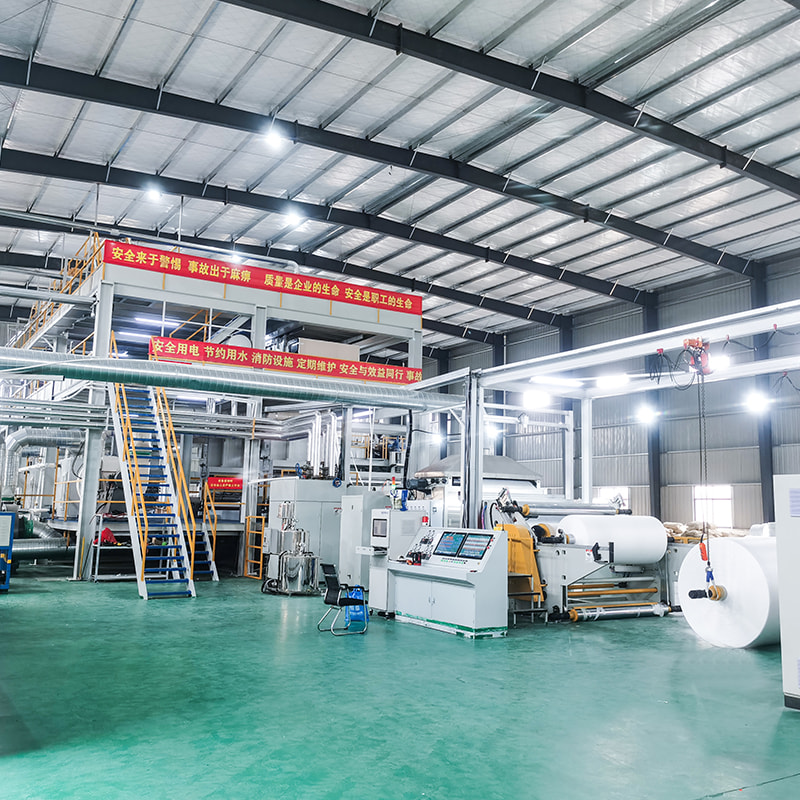
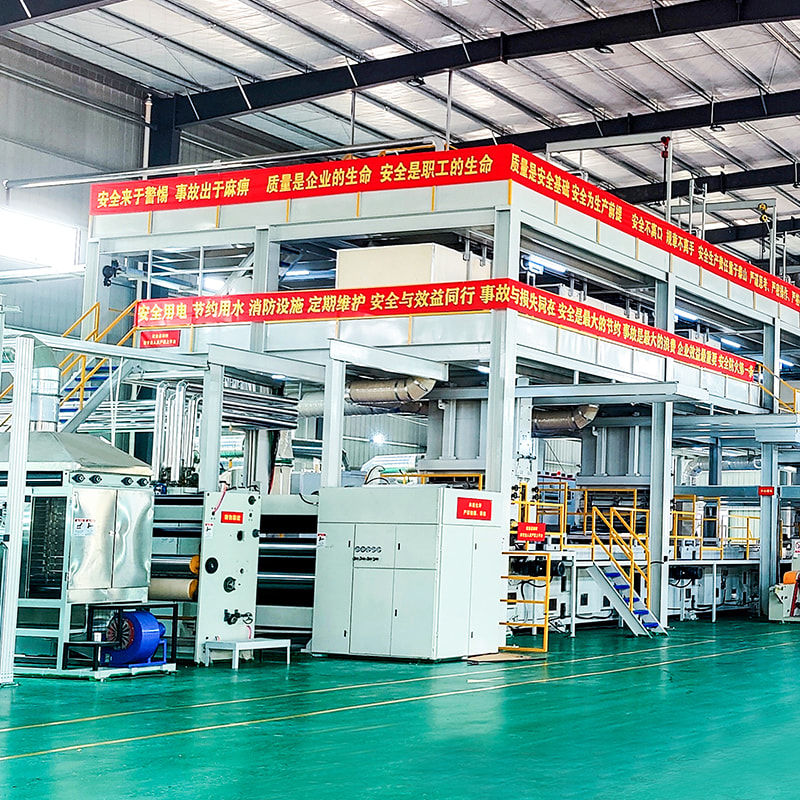
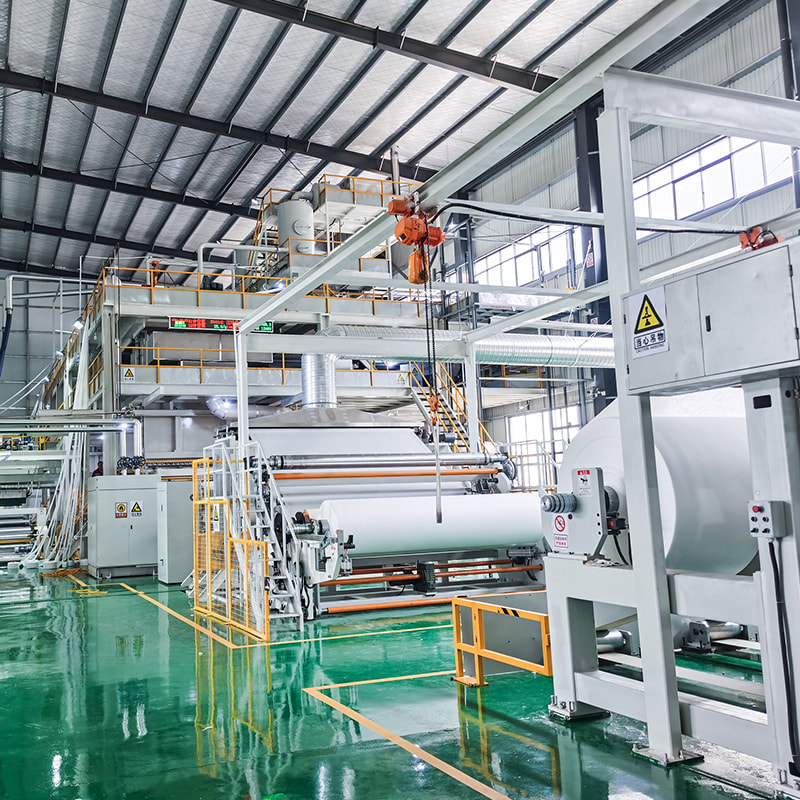
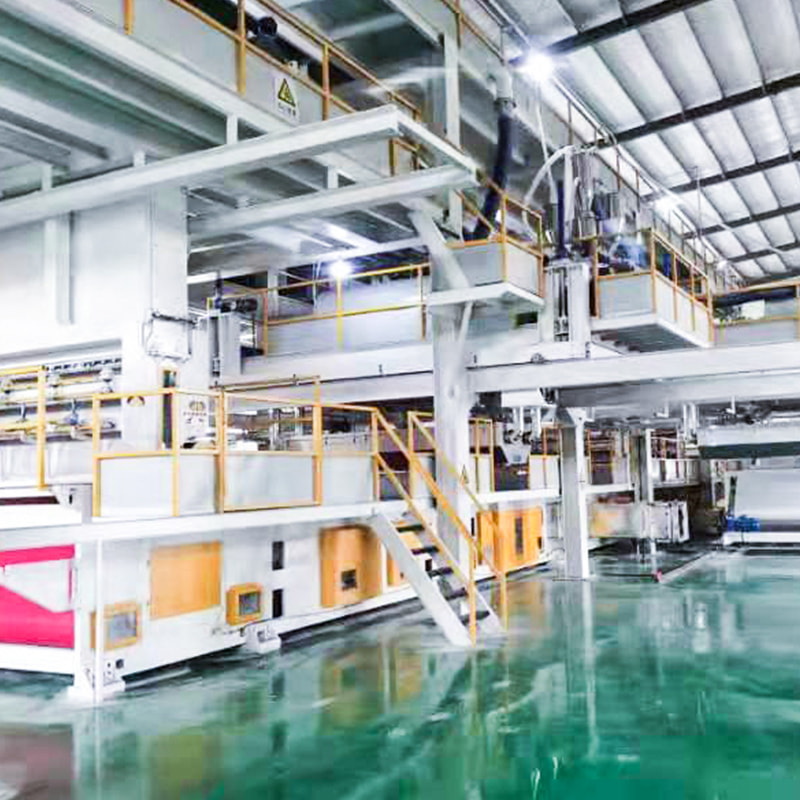
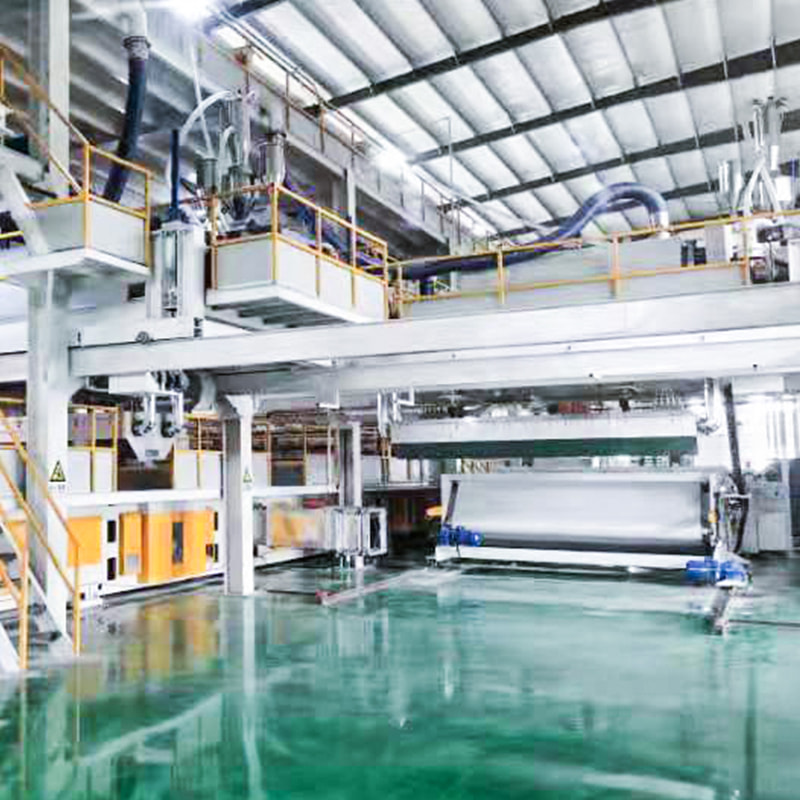
Nonwoven makinelerini aradığınızda, tek bir eritilerek şişirilmiş kalıptan tam anahtar teslimi bir tesise kadar her şeyin aynı üç kelime altında listelendiğini göreceksiniz. Bu ifade tek bir ürünü değil, bir süreç ailesini tanımlamaktadır. Uygulamada, hemen hemen her spunbond veya spunmelt hattı aynı birim dizisinden bir araya getirilir ve bu sırayı bir kez anladığınızda, sonraki kararlar daha kolay hale gelir.
- Ekstrüzyon. Polimer granülleri sabit bir hız ve basınçta eritilir, filtrelenir ve ölçülür.
- Dönüyor. Bir düze eriyiği ince filamentlere dönüştürür. Dönen kirişlerin sayısı, hattın kaç tane eğrilerek bağlanmış katman oluşturabileceğini belirler.
- Söndürme ve çekme. Kontrollü hava filamentleri soğutur ve onları hedef denyeye kadar uzatır.
- Ağ oluşumu. Filamentler, düzgün bir ağ oluşturacakları hareketli bir şekillendirme bandı üzerine serilir.
- Bağlanma. Bir kalender veya başka bir bağlama yöntemi, filamentleri ihtiyacınız olan güç ve el hissi ile kumaşa kaynaştırır.
- Sarma ve dilme. Kenar düzeltme, gerginlik kontrolü ve rulo değişiklikleri, tülbenti satılabilir rulolara dönüştürür.
Eritilerek şişirilmiş bir bölüm aynı zincire girer, ancak bir farkla: Sıcak, yüksek hızlı hava, filamentleri toplayıcıya inmeden önce çok daha ince çaplara kadar inceltiyor. Meltblown kumaşlara bariyer ve filtreleme performansını veren de budur ve meltblown katmanların neredeyse her zaman spunbond katmanlarla eşleştirilmesinin nedeni de budur.
Makineden Önce Kumaşı Seçin
Gördüğümüz en pahalı hata, bir bütçe ve kat planıyla başlayan, ardından kumaşı bütçenin izin verdiği makineye sığdırmaya çalışan bir alıcıdır. Tam tersi çok daha iyi çalışıyor. Ne satmak istediğinize, kime satmak istediğinize ve son ürünün ne yapması gerektiğine karar verin. Makine konfigürasyonu bundan kaynaklanır.
Pratik açıdan karar, ışın sayısı ve yapısına bağlıdır. Her spunbond ışın bir sürekli filaman katmanı ekler; her eritilerek şişirilmiş ışın bir bariyer katmanı ekler. Daha fazla ışın, daha fazla kapasite, daha iyi kapsama alanı ve daha geniş bir performans penceresi anlamına gelir; aynı zamanda daha büyük bir yatırım ve daha uzun bir devreye alma eğrisi anlamına da gelir.
| Yapı | Kiriş düzenlemesi | Kumaş karakteri | Tipik son kullanımlar |
|---|---|---|---|
| S | Bir eğrilerek bağlanmış ışın | Yumuşak, nefes alabilen, ekonomik | Çantalar, paketleme, tarım |
| SS | İki eğrilerek bağlanmış kiriş | Daha güçlü, daha eşit kapsama alanı | Hijyen, mendil, ev tekstili |
| SSS | Üç eğrilerek bağlanmış kiriş | Yüksek çıkış, ince denye | Hijyen üst tabakası, tıbbi |
| SMS | İki spunbond, bir meltblown | Bariyer artı güç | Önlükler, perdeler, maskeler |
| SMS'ler | İki spunbond, iki meltblown | Daha yüksek bariyer, iyi filtreleme | Tıbbi, filtreleme ortamı |
| SMS'lerS | Üçü spunbond, ikisi meltblown | Yumuşaklık ile birinci sınıf bariyer | Üst düzey tıbbi, koruyucu giysiler |
Tek Işın Başlangıç Noktası
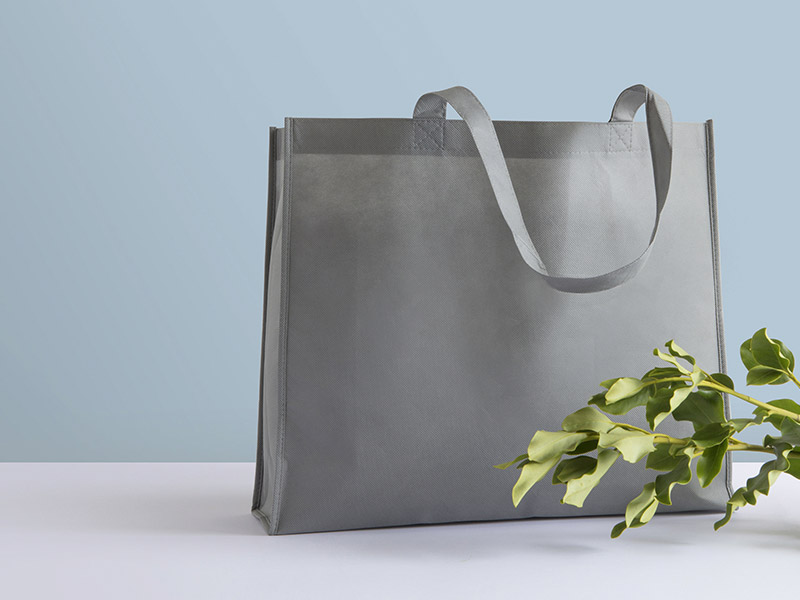
Pek çok üretici için, özellikle de pazara ilk kez girenler için, tek ışınlı S hattı mantıklı ilk adımdır. Çalıştırılması daha basit, devreye alınması daha hızlı ve sermaye açısından daha kolay ve yine de alışveriş çantaları, tarımsal örtüler, mobilya ve ambalaj uygulamaları için gerçekten pazarlanabilir bir kumaş üretiyor.
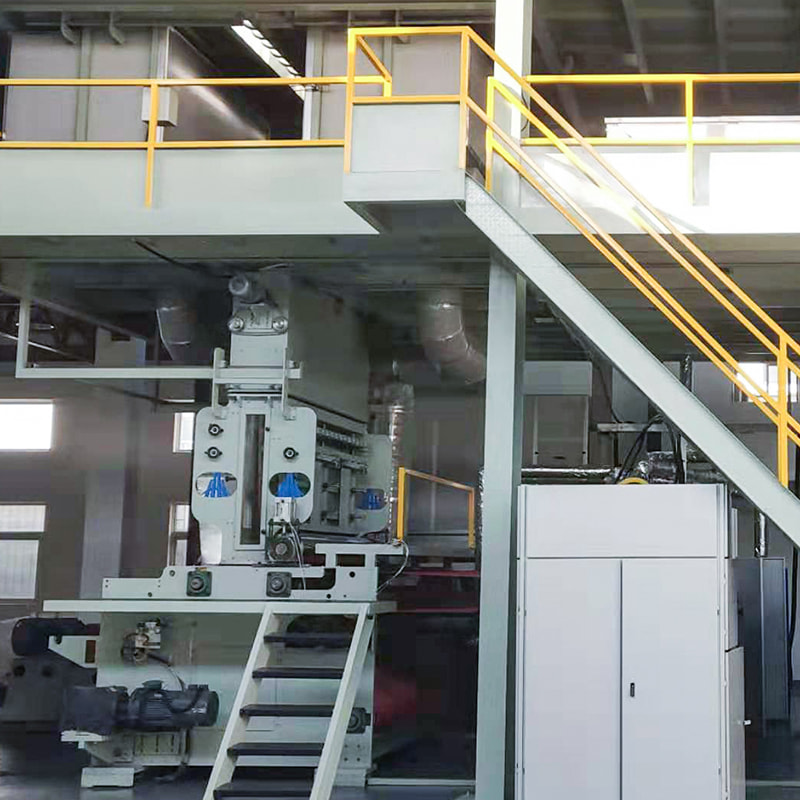 Tek Kirişli S Spunbond Nonwoven Makinesi 1600–3200 mm genişliğe ve 3–10 ton çıktıya sahip, pazarlanabilir spunbond kumaş için daha basit bir ilk adım hattı; Daha düşük sermaye girişi için incelemeye değer. Ürünü Görüntüle →
Tek ışınlı bir hattın içindeki mühendislik hiçbir şekilde basitleştirilmemiştir. Yine de uygun şekilde tasarlanmış bir düze, kontrollü söndürme, iyi dengelenmiş bir şekillendirme bölümü ve tüm çalışma genişliği boyunca tutarlı basınç ve sıcaklık tutan bir kalender elde edersiniz. Vazgeçtiğiniz şey kumaş kalitesinden değil, yedeklilik ve üst düzey verimdir.
İki ve Üç Spunbond Kiriş: Hacmin Ödemeye Başladığı Yer
Çift ışınlı bir SS hattı filament çıkışını iki eğirme pozisyonuna böler. Bu size aynı anda iki şey kazandırır: aynı zemin alanı için saatte daha fazla ton ve daha iyi kapsama alanı, çünkü ikinci katman ilkindeki ince noktaları doldurur. Kumaşlar daha tekdüze bir his verir, çekme mukavemeti her iki yönde de artar ve daha hafif gramajların tutarlı bir şekilde çalıştırılması daha kolay hale gelir.
SSS konfigürasyonuna ve aynı mantık ölçeklerine sahip üç ışına tekrar geçin. Çıktı artar, filament denye, hat stabilitesinden ödün vermeden daha ince itilebilir ve ortaya çıkan kumaş, yumuşaklık ve düzgünlüğün önemli olduğu hijyenik üst tabakalara ve tıbbi uygulamalara uygundur. Takas basittir: Daha fazla kiriş, daha fazla sermaye, daha fazla hizmet ve tam anlamıyla düzgün bir şekilde eğitilmesi gereken bir ekip anlamına gelir.
Bilmeye değer çalışma genişlikleri
Serilerimizde ortak çalışma genişlikleri 1600 mm, 2400 mm, 3200 mm, 4000 mm ve 4200 mm'dir. Genişlik teknik olduğu kadar ticari bir karardır. Dar bir hattın siparişlerle doldurulması daha kolay ve yürütülmesi daha ucuzdur; Geniş bir hat, onu meşgul etme talebiniz olduğunda kilogram başına maliyetinizi düşürür. Talep konusunda dürüst olun.
Meltblown Katmanı Eklemek: SMS ve Ötesi
Bir kumaşın hala nefes alırken sıvı nüfuzuna direnmesi gerektiğinde, spunbond tek başına yeterli olmaktan çıkar. Üç ışınlı bir SMS hattı, iki eğrilerek bağlanmış katman arasında eritilerek şişirilmiş bir katmanı sandviçleyerek, dış taraftaki mekanik gücü ortadaki ince fiber bariyerle birleştiren bir kompozit üretir.
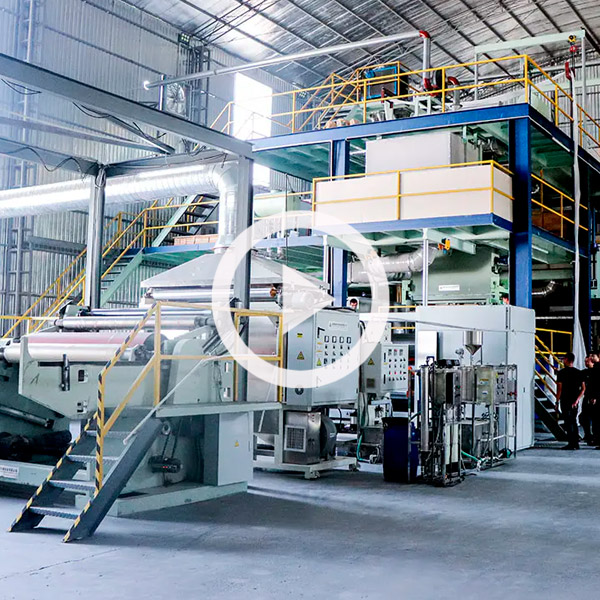 Üç Işınlı SMS Spun-Melt Nonwoven Makinesi 9–70 GSM ve 6–20 ton çıkışla, nefes alabilen bariyer kumaşları için spunbond ve meltblown katmanları birleştirir; Tıbbi ve hijyen ürün planlamasına uygundur. Ürünü Görüntüle →
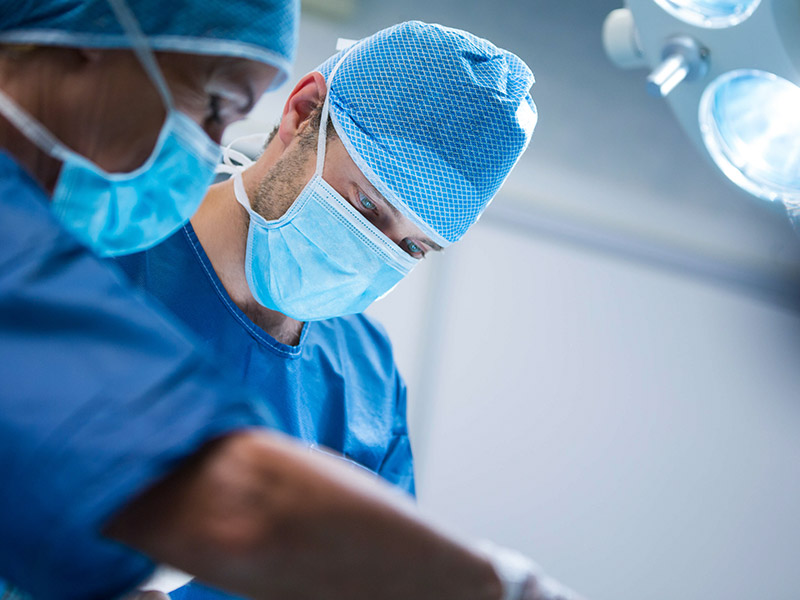
Tıbbi önlük, örtü, maske malzemesi ve diğer koruyucu ürünleri sunan aile budur. SMMS ile dört ışına kadar hareket ettirdiğinizde bariyer performansını ve filtreleme verimliliğini daha da artıran ikinci bir eritilerek şişirilmiş katman eklersiniz. Beş ışınlı SMMSS konfigürasyonu, hem bariyerin hem de el hissinin satış noktaları olduğu birinci sınıf tıbbi ve koruyucu pazarları hedefleyen üreticiler için üç spunbond ışınını iki meltblown ışınla eşleştirerek ürün yelpazemizin en üstünde yer alır.
Bağımsız Meltblown Makinesi Mantıklı Olduğunda
Her üreticinin tam kompozit bir hatta ihtiyacı yoktur. İşletmeniz filtreleme ortamıysa veya halihazırda spunbond kapasitesi çalıştırıyorsanız ve işe yarayanları değiştirmeden bariyer özelliği eklemek istiyorsanız, özel bir meltblown makinesi daha temiz bir cevap olabilir.
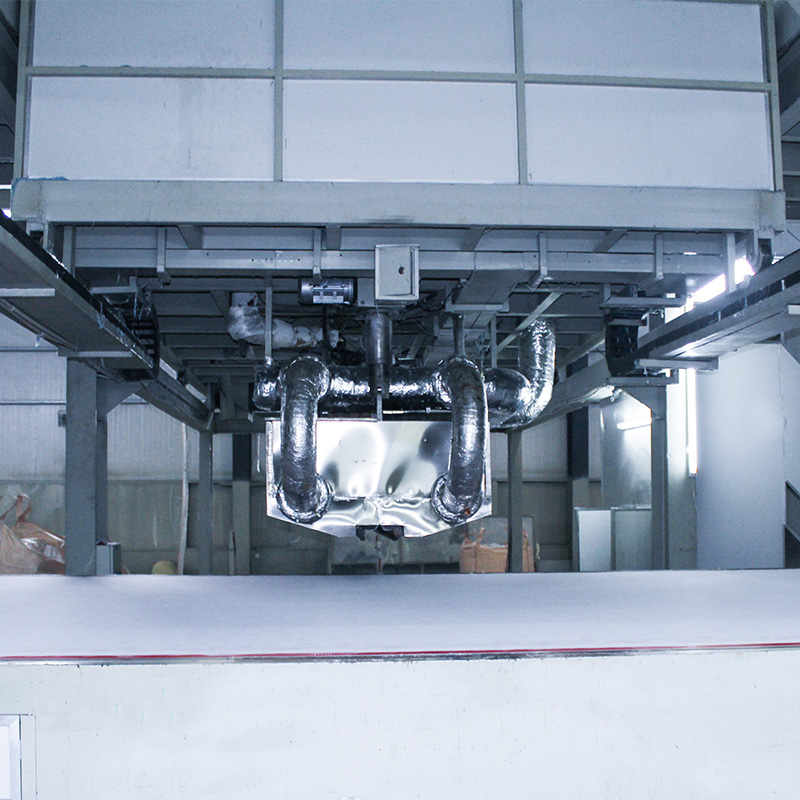 İnce Elyaf Filtrasyon Ortamı için Bağımsız Meltblown Nonwoven Makinesi Filtreleme ve bariyer ağları için özel meltblown ünitesi, 18–300 GSM, 1,6–4 μm fiber ve 1600–3200 mm genişlik sunar; Tam bir kompozit hat olmadan meltblown kapasitesi eklenirken kullanışlıdır. Ürünü Görüntüle →
Bağımsız bir meltblown ünitesi ayrıca ince elyaf kalitesini tanımlayan değişkenler üzerinde daha sıkı proses kontrolü sağlar: kalıp sıcaklığı, hava basıncı ve hızı, üretim ve toplayıcı mesafesi. Bu parametreler, konfigürasyondan bağımsız olarak dikkate alınmayı hak eder çünkü tutarlı bir ağ mı yoksa gelen incelemede başarısız olan bir rulo mu üreteceğinize karar verirler.
İş Durumunu Şekillendiren Özellikler
Yapı yerleştikten sonra konuşma sayılara döner. Herhangi bir şeyi imzalamadan önce yazılı olarak belirtmeniz gerekenler şunlardır:
- Çalışma genişliği ve kullanılabilir trim genişliği, çünkü ikincisi her zaman birinciden daha dardır.
- Gramaj aralığı , serinin rahatça tuttuğu hem en hafif hem de en ağır kumaş.
- Her gramajda hat hızı , çünkü 15 gsm olarak belirtilen hız, hattın 70 gsm'de nasıl davrandığı hakkında size hiçbir şey söylemez.
- Filament reddi ve genişlik boyunca nasıl kontrol edildiği.
- Hammadde spesifikasyonu ekstruderin ayarlandığı erime akış indeksi aralığı dahil.
- Bağlı yük ve yardımcı programlar Bu hem binanızı hem de işletme maliyetinizi etkiler.
Bunları bir broşür cümlesi yerine tablo olarak isteyin. Her ürüne gerçek rakamlar koyabilen bir tedarikçi, üretim gününüzü düşünen bir tedarikçidir.
Parça Alıcılarının Bütçe Ayırmayı Unuttuğu Şeyler
Ana makine çalışan bir tesisin yalnızca bir parçasıdır. Malzeme taşıma ve kurutma, soğutucular, basınçlı hava, şekillendirme bandı, kenar düzeltme geri kazanımı, sarma milleri, dilme bıçakları ve makul bir ilk yedek parça stoğunun hepsinin planda yer alması gerekir. Binanın kendisi de öyle: temel yükleri, düze alanı için boşluk payı, kablo yönlendirmesi ve ekibinizin hat çevresinde güvenli bir şekilde çalışması için ihtiyaç duyduğu alan.
Kontrol mimarisi de anılmayı hak ediyor. Hatlarımız dokunmatik ekranlı PLC kontrolüyle çalışır ve kontrol bileşenleri köklü markalardan gelir, böylece arıza bulma egzotik olmaktan ziyade öngörülebilir kalır. Bu, en çok sabah saat ikide, hizmete alındıktan altı ay sonra, bir şeyler takılıp kaldığında ve hızlı bir yanıta ihtiyaç duyduğunuzda önemlidir.
Kurulum, Eğitim ve Uzun Vade
Dokunmamış bir çizgi, bir binanın büyüklüğünde hassas bir alettir. Eğirme bölümü ile şekillendirme bandı arasındaki hizalama, yüksek hızda silindir dengesi ve birkaç metre genişlikte sabit kalender sıcaklığı, satılabilir kumaşı üçüncü günde mi yoksa otuzuncu günde mi üreteceğinize karar veren şeylerdir.
Devreye alma penceresini doğru şekilde planlayın. Operatörleri üretim sırasında değil, çalıştırmadan önce dokunmatik ekran üzerinde eğitin. Yaptığınız her ürün için sıcaklık, basınç ve hız ayarlarının yazılı bir kaydını tutun, böylece tekrarlanan sipariş tekrarlanan bir deney haline gelmez. Bakımı da üretim işi gibi değerlendirin: kalıbın ve düzenin planlı temizliği, filtrenin zamanında değiştirilmesi ve bant takibinin kontrolü bir haftalık arıza süresinden daha ucuzdur.
Doğru Ortağı Seçmek
Ekipman uzun bir ilişkidir ve tedarikçiye sormanız gereken sorular çoğunlukla teslimattan sonraki yıllarla ilgilidir. Bir ısıtıcı bölgesi arızalandığında kim cevap verir? Yedek parçalar nasıl ve ne kadar hızlı gönderiliyor? Pazarınız çantalardan medikal kumaşlara kayarsa hat daha sonra yeniden yapılandırılabilir mi? Cevaplar, makine satıcısını imalat ortağından ayırıyor.
Bizim yaklaşımımız her zaman oldukça basit olmuştur: Önce yapıyı anlayın, ardından ekipmanı buna göre yapılandırın ve hat çalışmaya başladıktan sonra ulaşılabilir kalın. Nasıl çalıştığımız ve makinelerimizin halihazırda nerede çalıştığı hakkında daha fazla bilgi edinmek isterseniz okuyabilirsiniz. şirket geçmişimiz ve hizmet verdiğimiz pazarlar. Aklınızda bir spesifikasyon veya ne üretmek istediğinize dair kaba bir fikir olduğunda, bize bilgilerinizi gönderin Hangi konfigürasyonun uygun olduğunu bulmanızda size yardımcı olacağız.
Nonwoven makineler net düşünmeyi ödüllendirir. Kumaşa karar verin, yapıyı gerçekte satış yaptığınız pazarla eşleştirin ve yerine getirmeniz gereken siparişler oluncaya kadar üretim miktarı konusunda ihtiyatlı olun. Bunu yaparsanız, bugün satın aldığınız hat, evraklar dosyalandıktan sonra bile geçimini sağlamaya devam edecek.