


 English
On nonwoven üreticisine aşınma direncinin ne anlama geldiğini sorduğunuzda, biraz farklı on yanıt alacaksınız, ancak hepsi aynı fikir etrafında dönüyor: Bir kumaşın yüzeyi değişmeye başlamadan önce ne kadar sürtünmeye ihtiyaç duyabilir. Tüylenme, incelme, liflerin düzleştiği yerde parlak bir alan, kıvrım boyunca açılan küçük bir delik; bunlar aşınmanın görünür sonuçlarıdır ve son kullanıcı bunları fark ettiğinde malzeme zaten satın alındığı işi yapmayı bırakmıştır.
Anlaşılması gereken yararlı nokta, aşınma direncinin makinede açabileceğiniz tek bir anahtar olmadığıdır. Polimer kalitesi, filaman inceliği, ağın nasıl bağlandığı, rulonun nasıl sarıldığı ve bitmiş ürünün nasıl kullanıldığı arasındaki etkileşimden ortaya çıkar. Bu etkileşim, çalışma saatlerimizin çoğunu üzerinde harcadığımız şeydir, bu yüzden burada bunun üzerinden pratik bir yürüyüş yapacağız.
Nonwoven Bağlamında Aşınma Direnci Ne Anlama Gelir?
Dokuma bir kumaşta, geçmeli iplikler yükü taşır ve sürtünme eylemi çoğunlukla örgünün tepesini parlatır. Nonwovenların böyle bir mimarisi yoktur. Yüzey, termal bağlantı noktalarına sabitlenmiş fiber segmentlerinden oluşan bir ağdır ve bir şey ona sürtündüğünde iki farklı şey olmaya başlar. İlk olarak, yüzeydeki gevşek bir şekilde sabitlenmiş lifler yukarı doğru çekilir, bu da tüylenme ve daha pürüzlü bir tutum oluşturur. İkincisi, eğer bağ noktaları çatlarsa veya lifler serbest kalırsa, malzeme yüzeyden uzaklaşır, ağ incelir ve sonunda bir delik ortaya çıkar.
Bu nedenle spunbond ve spunmelt kumaşlardaki aşınma direnci gerçekten bir elyaf sabitleme meselesidir. Bir kumaş çekme açısından güçlü olabilir ve eğer yüzey lifleri zayıf bir şekilde sabitlenmişse yine de kötü şekilde aşınabilir; bunun tersi de doğrudur.
Endüstri Aşınmaya Nasıl Değer Veriyor?
Tek bir test aşınmayı tanımlamaz, bu nedenle birden fazla yöntem bir arada bulunur. Her biri farklı türde bir teması simüle eder ve sonuçlar aralarında değiştirilemez.
| Yöntem | Tipik standart | Neyi açığa çıkarıyor |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Hafif yük altında düz aşınma; döngüleri tanımlanmış bir yüzey değişikliği seviyesine kadar rapor eder |
| Taber döner platform | ASTM D3884 | Belirli sayıda devirden sonra ağırlık kaybı; daha ağır veya kaplamalı malzemelere uygundur |
| Salınımlı silindir | ASTM D4157 | Bir çizgide ileri geri sürtünme; çantalara, döşemelere ve örtülere daha yakın |
| Esnetme ve katlama testleri | Şirket içi veya müşteri protokolleri | Mendil ve önlükler için genellikle düz ovalamadan daha önemli olan tekrarlanan katlama |
Uygulamada çoğu alıcı, standart bir yöntemi, kendi dönüştürme hattını taklit eden basit bir şirket içi ovalama yöntemiyle birleştirir. Bu ikinci test genellikle daha dürüst olanıdır çünkü kumaşın karşılayacağı gerçek temas basıncını ve hızı yansıtır.
Aşınma Direncinin Kazandığı Yer
Bazı uygulamalar kumaş yüzeyini sürekli olarak cezalandırırken bazıları yalnızca kullanım sırasında cezalandırır. Hangisiyle uğraştığınızı bilmeniz yardımcı olur:
- Yıllarca aynı panelin katlandığı, sürüklendiği ve kendine sürtüldüğü tekrar kullanılabilen alışveriş çantaları.
- Kullanıcının nazikçe silmek yerine fırçaladığı mendiller ve mutfak havluları.
- Kurulum ve toprak hareketinin UV'den çok önce zarar verdiği tarımsal örtüler ve peyzaj kumaşları.
- Aşınmanın tüylenme olarak ortaya çıktığı tıbbi önlükler ve örtüler, yalnızca kozmetik bir sorun değil, hasta güvenliği sorunudur.
- Kumaşın köpük ve çerçeve kenarlarına sürtündüğü mobilya arkalıkları, yatak kumaşları ve otomotiv kaplamaları.
Bunların her biri yüzeye farklı şekilde baskı uygular, dolayısıyla biri için yazılan bir spesifikasyonun diğerine nadiren temiz bir şekilde aktarılması sağlanır.
PP Nonwoven'ın Aşınma Direncine Aslında Ne Karar Verir?
Filament inceliği
Daha ince filamanlar birim alan başına daha fazla elyaf sağlar ve daha iyi yüzey kaplaması sağlar; bu da genellikle aşınma sürecinin düzgünlüğünü artırır; ancak çok ince filamanlar, eğer bağlanma marjinalse, daha kolay bir şekilde çekilebilir. Daha kalın filamentler çekilmeye karşı direnç gösterir ancak daha sert bir el bırakır. Doğru denge, son kullanıma bağlıdır ve müşteriyle tartıştığımız ilk parametrelerden biridir. Bizim Filament denyenin kumaş kalitesini nasıl etkilediğine dair not takasın derinliklerine iner.
Yapışma kalitesi
Kalender yapıştırma, aşınma direncinin büyük ölçüde kazanıldığı veya kaybedildiği yerdir. Uygun bir bağlanma alanına sahip, iyi oluşturulmuş bir bağlanma modeli, yüzey elyaflarını, ağı kırılganlaştırmadan sabitler. Sıcaklığı ve basıncı çok yükseğe iterseniz tabaka sertleşir; hafif sürtünmeye karşı dayanıklıdır ancak kat yerlerinde çatlar. Çok soğuk çalışırsanız yüzey anında tüylenir. Eşit kıstırma basıncı ve genişlik boyunca eşit sıcaklık, ayar noktaları kadar önemlidir.
Temel ağırlık ve kalınlık
Daha ağır kumaşlar, yapı bozulmadan önce kaybedecek daha fazla malzemeye sahiptir. Kalınlık ayrıca temas basıncını daha fazla lif üzerine yayar ve bu da yerel hasarı azaltır. Bu, mevcut olan en az akıllı kaldıraçtır, ancak çoğu zaman en güvenilir olanıdır.
Katman mimarisi
Spunmelt yapıda spunbond katmanlar mekanik görevi üstlenirken meltblown katmanlar bariyer performansı sağlar. Meltblown fiberler son derece incedir ve kendi başlarına yüzey aşınmasına karşı direnç gösterme konusunda zayıftır, bu nedenle onları bir SMS veya SMMS yapısının ortasına yerleştirmek onları korur. Aşınma kritik bir özellik olduğunda, S'den SS'ye ve SSS'ye geçerek spunbond kirişlerin eklenmesi genellikle aşınma ömrü açısından bariyer katmanları eklemekten daha fazlasını sağlar.
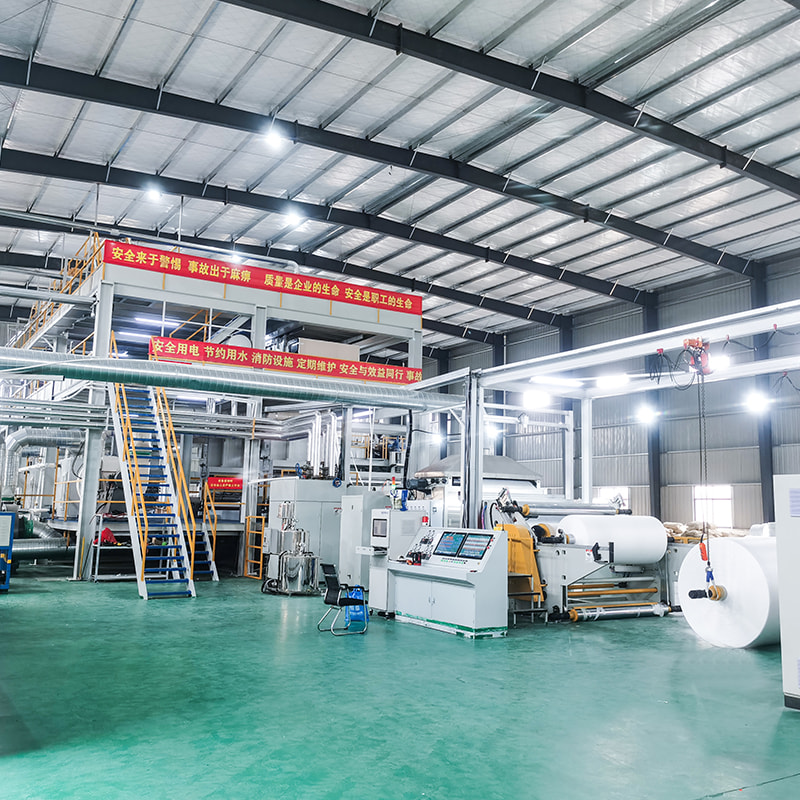
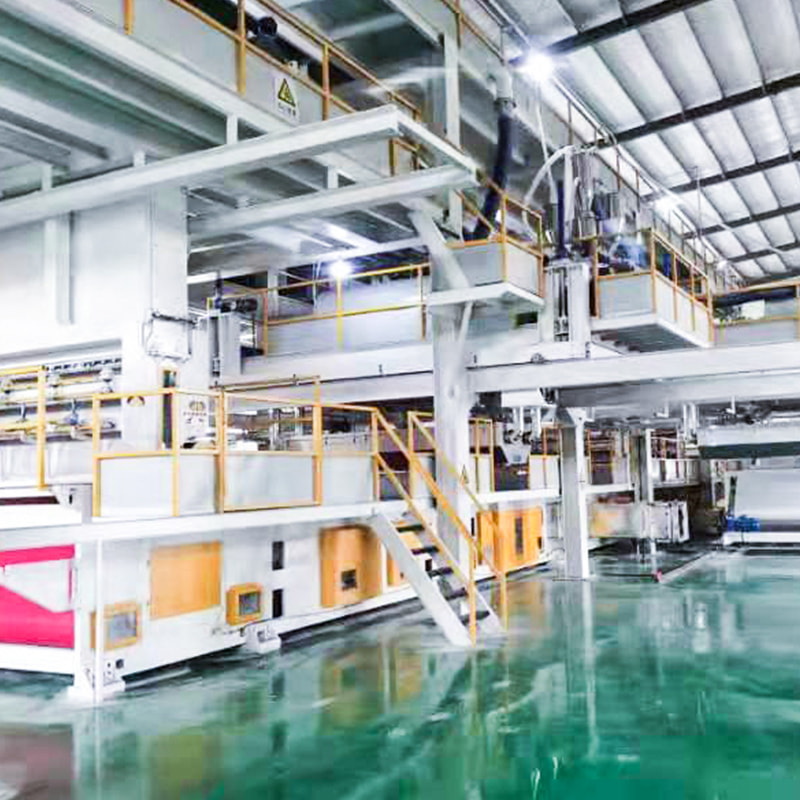
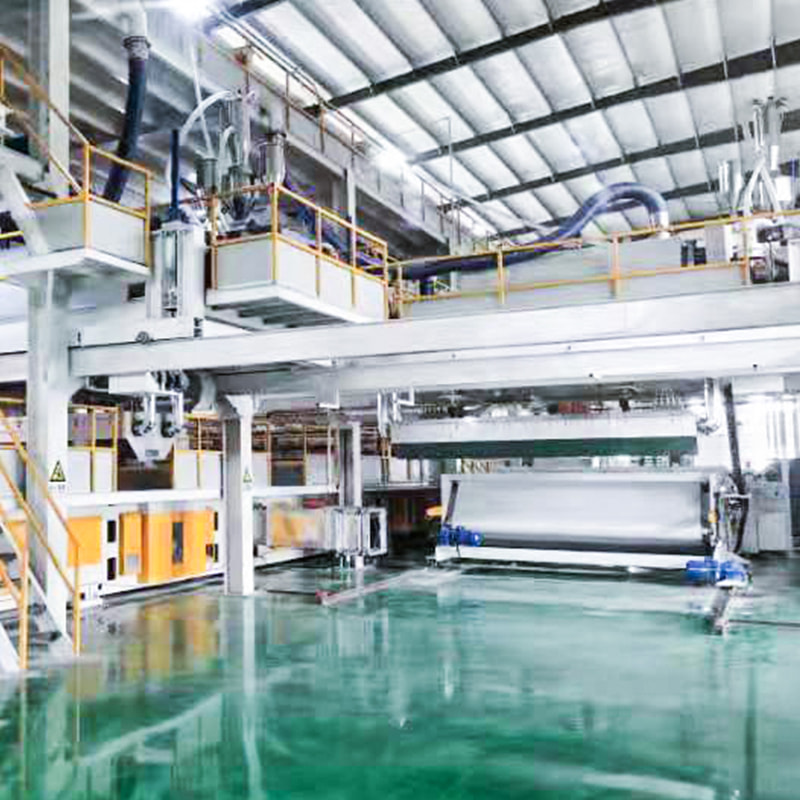
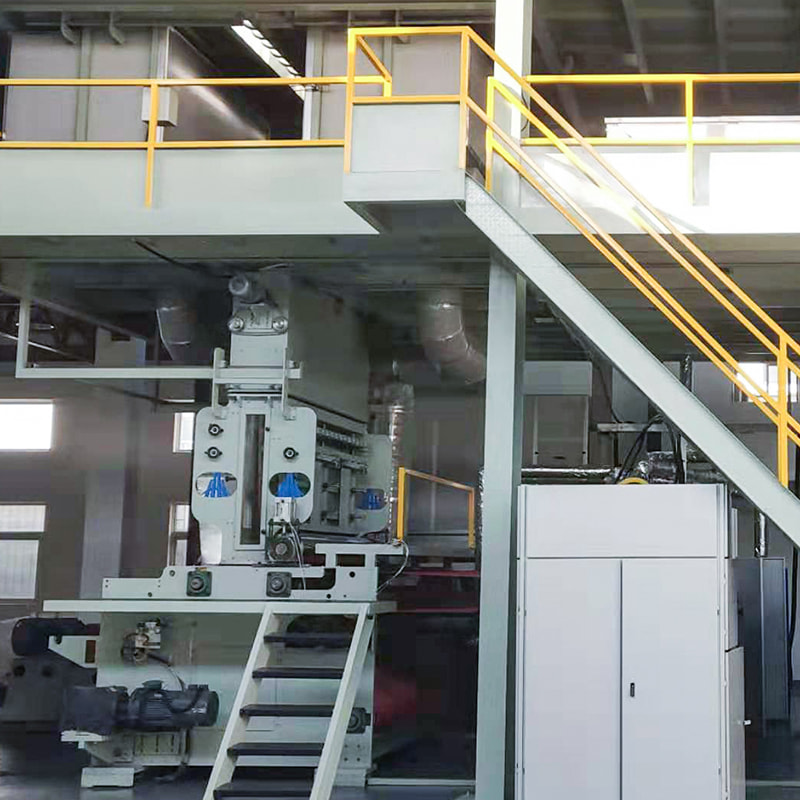 Tek Kirişli Spunbond Nonwoven Makinesi Bu tek ışınlı spunbond hattı, PP dokunmamış kumaş üretiyor ve aşınma açısından kritik kumaşlar için tartışılan S'den SSS'ye yapının başlangıç noktasında yer alıyor. Ürünü Görüntüle →
Sahada Yıllar Sonra Ortaya Çıkan Makine Kararları
Aşınma performansı laboratuvarda değil, hatta belirlenir. Devreye alma çalışmalarımızda makine düzeyindeki üç faktör tekrar tekrar karşımıza çıkıyor. Bunlardan ilki, takvimleme stabilitesidir: tutarlı yağ sıcaklığı ve kıstırma basıncı, bağ kalitesini uçtan uca eşit tutar, böylece rulonun dıştaki on santimetresi, merkezden gözle görülür derecede daha hızlı aşınmaz. İkincisi, soğutma ve sarma yoluyla gerginlik kontrolüdür, çünkü çok sıkı bir rulo sarımı, depolamadan sonra yüzey hasarı olarak ortaya çıkan dahili bir sürünme yaratır. Üçüncüsü, titreşimin başka herhangi bir yerde ortaya çıkmadan önce düzensiz bağlanmaya dönüştüğü yüksek hat hızlarındaki dinamik stabilitedir.
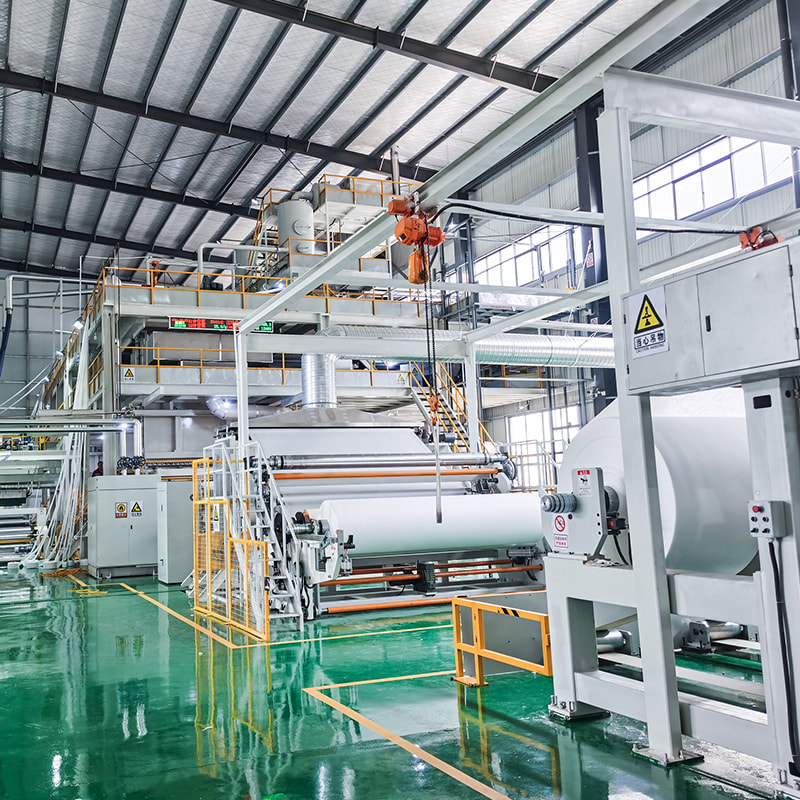
Kumaşları tıbbi, hijyen veya dayanıklı uygulamalara yönelik olan üreticiler için kompozit yapılar genellikle mantıklı bir başlangıç noktasıdır, çünkü katman yığını tüm seriyi yeniden tasarlamadan ayarlanabilmektedir. Üç ışınlı SMS üretim hattımız ve dört ışınlı SMMS konfigürasyonumuz, müşterilerin aşınmanın kritik olduğu işler için bizden sıklıkla karşılaştırmamızı istediği iki platformdur.
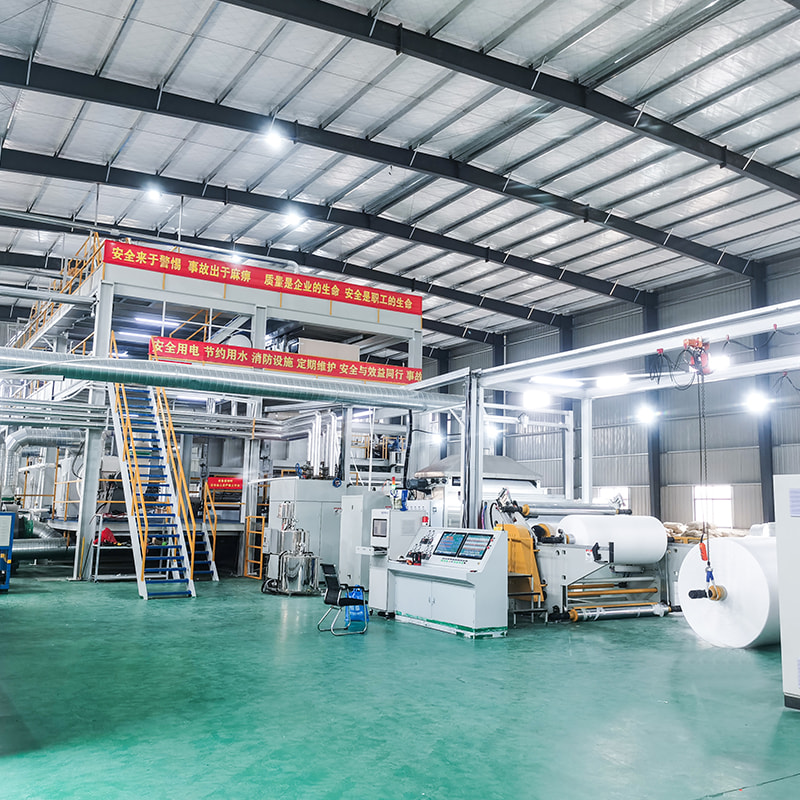
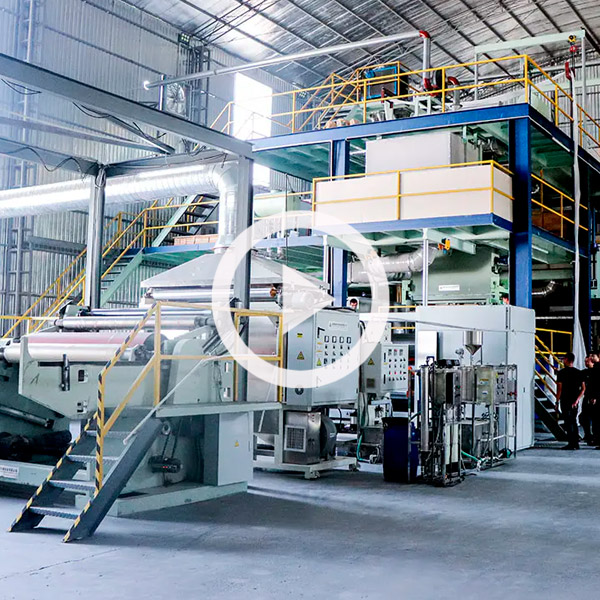 Üç Işınlı SMS Spun-Melt Nonwoven Makinesi Spunbond ve meltblown katmanları birleştiren üç ışınlı SMS hattı; Aşınma açısından kritik kumaşlara yönelik yapıları karşılaştıran üreticiler için kompozit bir platform olarak uygundur. Ürünü Görüntüle →
Bir Spesifikasyonu Kilitlemeden Önce Kısa Bir Kontrol Listesi
Bir müşteri bize aşınma direncinin öncelikli olduğunu söylediğinde genellikle tek bir ayar noktasına dokunmadan önce aşağıdakiler üzerinde çalışırız:
- Gerçek teması tanımlayın: kumaşı neyin, hangi basınçta ve ne kadar süreyle sürttüğü.
- Bu temasa benzeyen test yöntemini seçin ve ardından onu tutarlı bir şekilde kullanmaya devam edin.
- Polimer derecesini ve erime akış indeksini sabitleyin çünkü bunlar temel filaman davranışını belirler.
- Baskın gereksinimin aşınma mı yoksa bariyer mi olduğuna karar verin ve kiriş yapısını buna göre seçin.
- Takvim sıcaklığını, basıncını ve desenini tek tek ayarlamak yerine birlikte ayarlayın.
- Yalnızca ortasından bir örnek değil, rulonun tam genişliğini doğrulayın.
Aşınma direnci nadiren yüksek sesle başarısız olur. Çantanın sap kısmının yıprandığını veya tezgah üzerindeki mendilin döküldüğünü fark eden bir kullanıcı, teslimattan üç ay sonra şikayet olarak ortaya çıkıyor. Başlangıçta doğru yapmak çoğunlukla elyaf inceliğini, bağlanmayı ve katman yapısını kumaşın gerçekte işleneceği yöntemle eşleştirmek ve ardından rulodan sonra çizgiyi tutarlı tutmak meselesidir.
Aşınma açısından kritik bir ürün için yapıları tartıyorsanız, gerçek kurulumlarda gördüğümüz seçenekler ve ödünler hakkında konuşmaktan her zaman memnuniyet duyarız. Ekibimize iletişim numaralarımızdan ulaşabilirsiniz. iletişim sayfası .